




O Medição a laser sem contato em siderúrgicas e processos metalúrgicos Permite monitorar distância, posição, nível e dimensões específicas sem a necessidade de instalar componentes mecânicos no material. Em processos que envolvem aço quente, alumínio, placas, bobinas, barras ou produtos laminados, essa tecnologia permite que o sensor seja posicionado a uma distância segura do processo e que a medição seja transmitida diretamente para o CLP ou sistema de controle.
O Sensores de distância a laser Dimetix São utilizados na fabricação de aço e em aplicações metalúrgicas, como... Controle do nível de aço líquido, enchimento de moldes, medição dimensional de placas, posicionamento de placas, diâmetro da bobina, controle do circuito entre enroladores e desenroladores, medição de anéis laminados a quente e controle de determinados processos de corte e posicionamento..
Nem todas as aplicações de medição a laser no setor metalúrgico utilizam a mesma tecnologia. Um sensor de distância Dimetix mede a distância absoluta entre o sensor e um alvo. A partir de uma ou mais medições, podem ser obtidas variáveis como nível, posição, diâmetro, largura ou outras dimensões. Para outras tarefas, como reconstrução completa de perfis 3D, defeitos superficiais, espessuras micrométricas ou velocidade superficial, existem diferentes tecnologias ópticas específicas.
O que pode ser medido sem contato com um sensor a laser em uma siderúrgica?
Em uma siderúrgica ou planta metalúrgica, existem vários pontos onde a medição mecânica é difícil devido à temperatura, movimentação do produto, distância disponível ou risco de desgaste. A medição óptica permite que o ponto de medição seja movido para fora da área imediata do processo.
| Processo | Variável medida | Aplicativo |
|---|---|---|
| Fundição e metalurgia | Nível | Aço, ferro ou alumínio líquido em moldes e recipientes |
| Produção de placas | Distância/dimensões | Espessura, largura, comprimento, inclinação e posição. |
| Bobinas | Raio / diâmetro | Controle do diâmetro durante o enrolamento ou desenrolamento. |
| Enrolador/desenrolador | Posição do loop | Controle de folga e regulação de processos |
| Produtos longos | Posição/dimensão | Barras, perfis e tubos |
| Rolamento de anéis | Diâmetro e posição | Anéis de rastreamento durante o rolamento |
| Tribunal | Posição / Comprimento | Posicionamento e automação de pré-cortes |
| Transporte de produtos | Presença/posição | Detecção e posicionamento de placas e peças grandes |
Controle de nível de aço líquido e metal fundido
Ele controle de nível de metal fundido É uma das aplicações mais exigentes da medição óptica. O objetivo é determinar a distância entre o sensor e a superfície metálica sem inserir qualquer sonda no banho ou fazer contato com o produto.
A Dimetix documenta especificamente esta aplicação em AE0213 Monitoramento do Nível de Aço Quente. Ele usa um DPE-10-500 Medir o nível de aço quente nos moldes e usar essa informação para controlar o processo de enchimento e o avanço da esteira transportadora.
A distância medida permite detectar quando o nível alvo foi atingido. Essa informação pode ser enviada ao sistema de automação para modificar a velocidade da linha, interromper o avanço ou ativar uma sequência de processo. O objetivo é evitar ambos os problemas. transbordando como o enchimento insuficiente, Reduzir o desperdício e melhorar a uniformidade da produção.
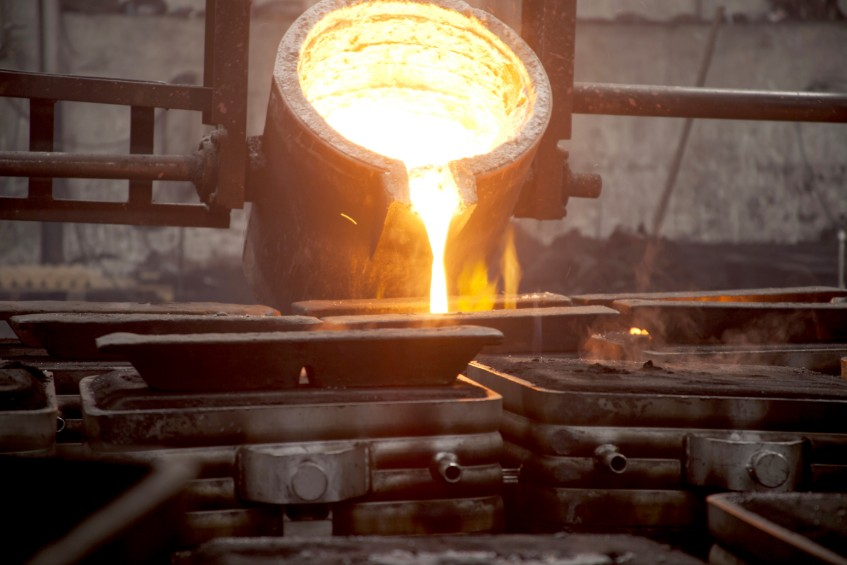
A Dimetix também tem o caso. AE1102 Controle do enchimento e vazamento de aço e ferro, em que sensores a laser são usados em fundições para controlar o enchimento e o vazamento de aço e ferro e evitar transbordamentos.
Nesses ambientes, deve-se prestar atenção especial à distância de instalação, à temperatura no local do sensor, à radiação térmica, à fumaça, à poeira e ao comportamento óptico da superfície. O fato de uma aplicação ser possível não significa que qualquer instalação funcionará sem um estudo prévio das condições reais.
Controle de enchimento de lingotes de alumínio: uma aplicação prática do GUEMISA
Em uma aplicação desenvolvida pela GUEMISA, o cliente precisava alcançar isso. Todos os moldes de lingotes receberam uma quantidade homogênea de alumínio.. Variações no enchimento causaram diferenças entre as peças e puderam exigir o reprocessamento de material que não atendesse às especificações.
A solução consistiu em realizar um medição online do nível de preenchimento do molde e relacionar essa informação ao progresso do processo. Dessa forma, foi possível determinar quando o nível estabelecido foi atingido e coordenar a operação da esteira transportadora.
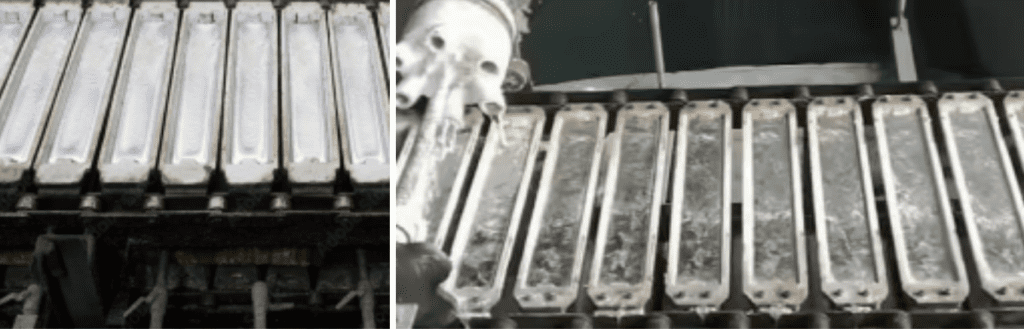
Além de melhorar a repetibilidade do processo, uma medição automática evita depender exclusivamente da verificação visual pelo operador e permite que a variável seja incorporada diretamente ao sistema de automação.
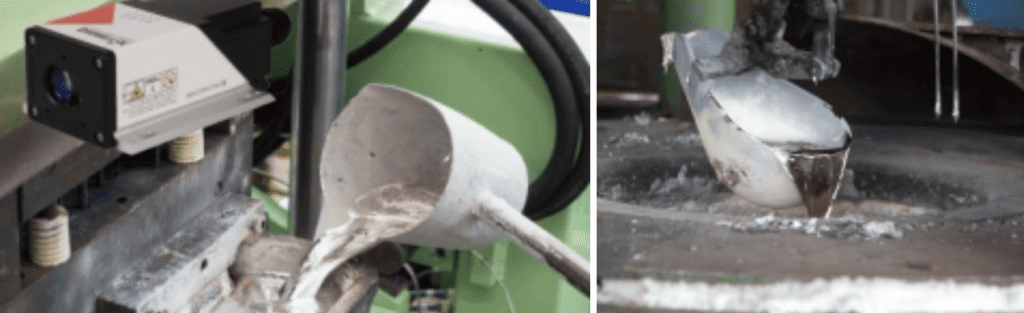
Nível em tanques de alumínio para prensas de moldagem por injeção
Outra aplicação desenvolvida para um cliente consistia em controlar o nível do tanque de armazenamento de uma prensa de injeção de alumínio. O objetivo era saber quando um novo fornecimento de material deveria ser feito e notificar o operador responsável pela caçamba de transporte.
A medição sem contato permite monitorar o nível à distância do metal e gerar sinais de alerta ou comandos para automação quando os limites definidos são atingidos.
Medição dimensional de placas e chapas de aço.
A fabricação de placas ou chapas de aço É necessário verificar suas dimensões antes das etapas subsequentes de laminação. Um desvio dimensional pode causar problemas posteriores, aumentar o refugo ou exigir correções adicionais.
A Dimetix documenta esta aplicação em Produção de placas AE0214. Utilizando sensores de distância localizados em ambos os lados do produto, é possível medir a distância até as bordas e, conhecendo a geometria fixa da instalação, calcular determinadas dimensões da laje.
O aplicativo inclui o controle de espessura, comprimento e assimetria ou desvio geométrico durante as fases de resfriamento e transporte. Para certas medições de largura, por exemplo, podem ser usados dois sensores opostos ou deslocados, cada um medindo uma extremidade do produto.
O princípio é simples: o sistema conhece a distância fixa entre as referências de montagem. Subtraindo as duas distâncias medidas da dimensão do produto, obtém-se a dimensão correspondente. O mesmo princípio pode ser usado para verificar a posição, o desalinhamento ou os desvios em relação a uma referência nominal.
Detecção e posicionamento de placas em condições exigentes de fabricação de aço.
Além do controle dimensional, um sensor de distância a laser pode ser usado para detectar o presença e posição de uma laje dentro de uma instalação.
O caso Dimetix Monitoramento da posição da laje AE0705 Isso corresponde a uma aplicação da Voestalpine Rail Technology na qual um DPE-30-500 foi usado para resolver a detecção de placas na presença de condições difíceis, como radiação de fundo intensa, fumaça, chamas e reflexos.
De acordo com a documentação da Dimetix, a solução foi testada durante oito semanas sem quaisquer erros de detecção antes de substituir o sistema anterior. Este tipo de aplicação demonstra uma diferença significativa entre um simples detector de presença e um sistema de detecção de presença. medição de distância absolutaAlém de saber que uma peça existe, o CLP (Controlador Lógico Programável) pode saber onde ela está localizada.
Medição do diâmetro de bobinas de aço
Durante o enrolamento ou desenrolamento de chapas metálicas, o diâmetro da bobina varia continuamente. A medição sem contato permite monitorar essa variação sem a necessidade de instalar uma roda, braço mecânico ou dispositivo de medição diretamente na bobina.
No aplicativo AE0215 Diâmetro das Bobinas, A Dimetix utiliza sensores de distância para medir continuamente a superfície externa da bobina. Conhecendo a posição fixa do eixo ou centro da bobina, a distância medida permite calcular seu raio e, consequentemente, seu diâmetro.
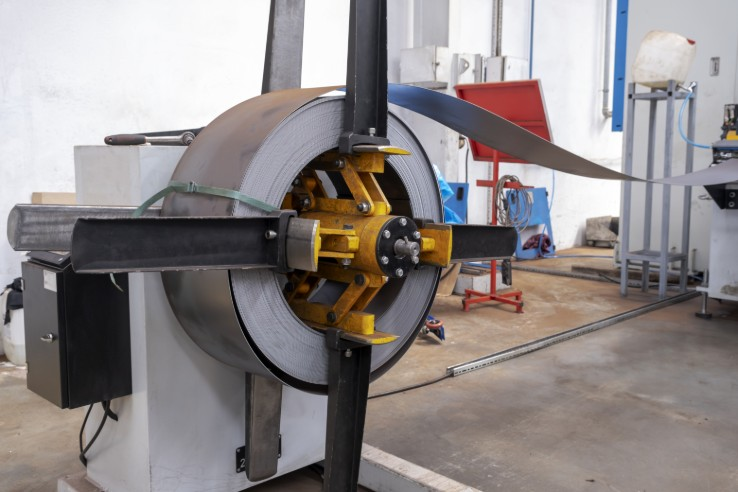
As informações podem ser usadas para monitoramento de processos, cálculo do status da bobina, automação da mudança de ciclo ou como uma variável adicional do sistema de controle.
Controle do circuito entre enroladores e desenroladores
Em linhas de corte, laminação, fenda e transformação de tiras metálicas, é comum criar um laço ou acúmulo de material entre dois estágios que operam em velocidades diferentes.
A Dimetix documenta esta aplicação como AE0212 Controle de folga em enroladores e desenroladores. O sensor mede a distância até a parte inferior da alça de chapa metálica a partir de uma posição fixa e fornece ao sistema de controle uma medição contínua de sua posição.
Se a bobina desce ou sobe fora da posição pretendida, o CLP pode modificar as velocidades relativas do enrolador e do desenrolador. O sensor não mede diretamente a tensão mecânica da bobina; ele mede a posição geométrica do laço, que o sistema utiliza como variável para regular o processo.
Medição de diâmetro e posição em anéis laminados a quente
Os processos de rolamento de anéis Eles produzem anéis sem costura deformando progressivamente uma pré-forma entre ferramentas e rolos. Durante a laminação, o diâmetro externo muda continuamente e a posição do anel deve ser mantida sob controle.
No caso AE0217 Monitoramento de Anéis Laminados a Quente, A Dimetix utiliza sensores de distância a laser para realizar medições sem contato de diâmetro e posição durante o processo. A medição pode ser transmitida ao sistema de controle para detectar desvios, corrigir o processo e verificar as dimensões finais após a conclusão da laminação.
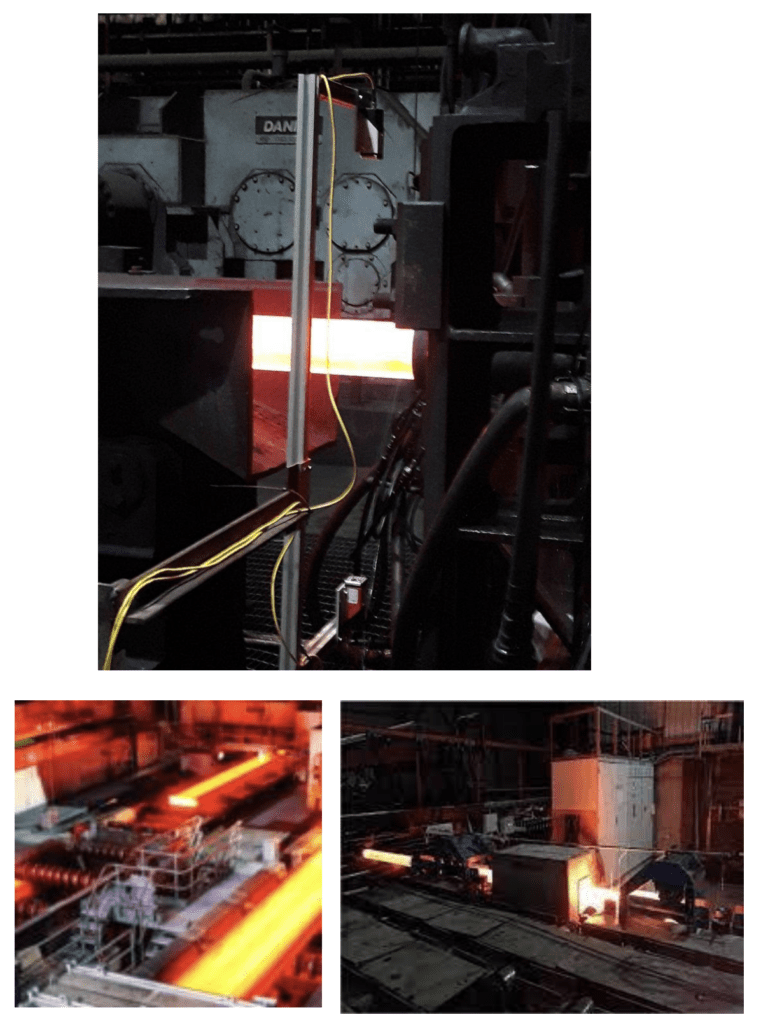
Controle dimensional de barras, tubos e produtos longos.
Em certos processos de extrusão, laminação ou fabricação de produtos longos, pode ser necessário controlar a posição da superfície e usar uma ou mais medições para determinar uma dimensão do produto.
Para medir um diâmetro A geometria da instalação deve ser estudada. Em alguns casos, pode-se utilizar uma referência mecânica conhecida; em outros, é preferível usar dois sensores posicionados frente a frente e calcular a dimensão a partir de ambas as distâncias. Isso evita atribuir uma medição geométrica a um único sensor, já que ela depende, na realidade, da configuração completa do sistema.
A GUEMISA trabalhou em aplicações de controle dimensional em tubos e barras de aço após o processo de produção. Em instalações onde a temperatura ambiente ao redor do ponto de montagem excedia a temperatura permitida pelo sensor, foram desenvolvidas proteções específicas para manter o equipamento dentro de suas condições operacionais.
Em um desses projetos, com áreas que atingem aproximadamente 120 °C, foi projetada uma estrutura protetora com resfriamento por efeito Peltier. É importante distinguir entre o temperatura do produto, a temperatura irradiada em direção ao sensor e o temperatura real do próprio sensorO equipamento deve ser sempre mantido dentro dos limites especificados.
Corte no comprimento desejado e posicionamento de produtos metálicos
Outra aplicação de sensores de distância a laser na metalurgia é a posicionamento pré-cortado de barras, perfis, tubos e outros produtos longos.
Nessas máquinas, o sensor pode medir a distância até a extremidade do material, um carro ou um batente móvel. O CLP compara a posição medida com o comprimento programado e pode ativar o ciclo de corte quando o ponto de ajuste for atingido.
Esta aplicação é desenvolvida com mais detalhes em nosso caso de uso em Controle e posicionamento do comprimento de corte utilizando sensores a laser.
Medição em aço quente, brilhante ou incandescente
Uma das questões mais importantes na siderurgia é se um sensor a laser pode medir em superfícies quentes, brilhantes ou incandescentes. A resposta não deve ser simplificada para um sim ou não: depende do sensor, da distância, da geometria, da intensidade do sinal, da temperatura, da luz ambiente, da fumaça, das partículas e das características ópticas do alvo.
A Dimetix confirma que existem aplicações em superfícies quentes ou incandescentes, mas também recomenda avaliar superfícies difíceis sob condições de baixa luminosidade. condições reais do processo. Uma superfície escura, porosa, brilhante ou incandescente pode reduzir o alcance, a velocidade de medição ou a estabilidade em comparação com as condições nominais.
Portanto, em uma aplicação na fabricação de aço, é especialmente importante realizar testes preliminares quando houver:
- aço ou metal incandescente;
- reflexos especulares intensos;
- fumaça, vapor, poeira ou casca;
- radiação térmica direta;
- altas temperaturas ambientes;
- alterações significativas no acabamento da superfície;
- distâncias de medição próximas do limite de aplicação;
- necessidade de alta frequência de leitura.
Nem todos os sensores a laser para metais medem da mesma forma.
No setor metalúrgico, o termo "sensor a laser" é usado para tecnologias muito diferentes. Para selecionar a solução adequada, é necessário começar com o grandeza física que queremos medir, não apenas por causa do tipo de luz utilizada.
| Tecnologia | O que ele mede? | Aplicações comuns em metal |
|---|---|---|
| Sensor de distância a laser | Distância absoluta até um ponto | Nível, posição, diâmetro da bobina, placas, anéis, posicionamento |
| Triangulação a laser | Deslocamentos curtos com alta resolução | Geometria, altura, nível a curta distância |
| Perfilômetro a laser 2D/3D | Corte transversal | Perfis, barras, geometria completa, defeitos dimensionais |
| Micrômetro óptico | Diâmetro ou largura | Fios, barras, produtos pequenos |
| sensor confocal | Distância ou espessura de alta precisão | Chapas metálicas finas e aplicações metrológicas |
| Velocímetro a laser Doppler | Velocidade superficial e comprimento cumulativo | Laminação, corte sincronizado, linhas contínuas |
Os sensores Dimetix pertencem ao primeiro grupo: eles são sensores de distância industriais. Sua vantagem se manifesta quando a aplicação pode ser resolvida a uma distância absoluta e precisa ser feita sem contato, a vários metros de distância e com integração direta à automação.
Características dos sensores Dimetix para aplicações metalúrgicas
A série D da Dimetix foi projetada para medições de distância industriais de alta precisão e longo alcance. Dependendo do modelo e das condições de medição, oferece recursos particularmente úteis para aplicações de automação e siderurgia.
| Precisão | Até ±1 mm, dependendo do modelo e das condições. |
| Repetibilidade | Até ±0,3 mm, dependendo do modelo e das condições. |
| Superfícies naturais | Até aproximadamente 100 m nos modelos de maior alcance. |
| Película refletora | Até aproximadamente 500 m, dependendo do modelo. |
| Velocidade de medição | Até 250 Hz |
| Temperatura de operação | Em modelos com alcance estendido, a temperatura pode chegar a -40…+60 °C. |
| Proteção | IP65 |
| Interfaces | RS-232, RS-422/485, SSI e outros, dependendo do modelo. |
| Redes industriais | PROFINET, EtherNet/IP e EtherCAT através de soluções disponíveis para a Série D. |
Um modelo particularmente interessante para muitas dessas aplicações é o Dimetrix DPE-10-500, No entanto, a escolha deve ser feita levando em consideração a distância, a área da superfície, a precisão, a frequência de medição e as condições ambientais reais.
Integração com PLC e controle de processos
O valor de uma medição industrial reside não apenas no conhecimento da distância. Em um sistema automatizado, a leitura pode se tornar uma variável de processo e ser usada para a tomada de decisões.
Alguns exemplos são:
- Pare de encher quando o molde atingir o nível desejado;
- Modificar a velocidade de uma correia ou transportador;
- detectar uma laje fora de posição;
- Calcular o diâmetro de uma bobina;
- para manter a posição de uma alça de metal dentro de uma janela;
- Comparar as dimensões medidas com as tolerâncias programadas;
- Registrar tendências e gerar alertas;
- Ativar uma operação de corte quando uma determinada posição for atingida.
As comunicações industriais permitem que o sensor seja integrado a PLCs, sistemas de aquisição de dados, SCADA e software de monitoramento, incorporando a medição à operação geral da instalação.
Vantagens da medição sem contato na siderurgia e metalurgia
- Sem desgaste mecânico no ponto de medição.
- Possibilidade de instalar o sensor longe de produtos quentes ou em movimento.
- Medição absoluta de distância e posição.
- Integração direta com sistemas de automação.
- Medição em produtos de grandes dimensões onde a instalação de um transdutor mecânico seria difícil.
- Possibilidade de proteger o sensor térmica e mecanicamente, mantendo a linha de visão.
- Controle contínuo do processo e geração automática de alarmes.
- Redução das verificações manuais em pontos potencialmente perigosos.
- Aplicação tanto em máquinas novas quanto em determinados projetos de modernização.
Como selecionar um sensor a laser para uma siderúrgica
Na indústria siderúrgica, não é aconselhável selecionar um sensor com base apenas em seu alcance máximo. Para determinar se uma aplicação é tecnicamente viável, as condições reais no ponto de medição devem ser analisadas.
- distância mínima e máxima;
- Requer precisão e repetibilidade;
- velocidade de movimento do alvo;
- Frequência de atualização necessária;
- temperatura do produto;
- temperatura real no local do sensor;
- radiação térmica recebida;
- presença de fumaça, vapor, poeira ou casca;
- refletividade e acabamento da superfície;
- ângulo de incidência disponível;
- possibilidade de usar uma referência ou refletor;
- interface de comunicação com o PLC;
- necessidade de proteções, purga de ar ou resfriamento.
Para aplicações em superfícies particularmente difíceis, quentes ou brilhantes, recomendamos a realização de um teste em condições representativas do processo antes de finalizar o projeto.
Casos de aplicação do Dimetix na indústria metalúrgica
A Dimetix oferece diversas aplicações documentadas especificamente para a siderurgia e o processamento de metais. Entre as mais relevantes estão:
| Referência | Aplicativo |
|---|---|
| AE0213 | Monitoramento do nível de aço quente |
| AE0214 | Produção de lajes — dimensões das lajes |
| AE0215 | Diâmetro das bobinas |
| AE0212 | Controle de folga em enroladores e desenroladores — controle de laço de folga |
| AE0217 | Monitoramento de anéis laminados a quente — Diâmetro e posição dos anéis laminados |
| AE0705 | Monitoramento da posição das lajes — presença e posição das lajes |
| AE1102 | Controle do enchimento e vazamento de aço e ferro |
| AE0112 | Aplicação de corte — posicionamento e corte no comprimento desejado. |
Medição a laser para siderúrgicas, fundições e fabricantes de máquinas.
Essas soluções podem ser do seu interesse. Siderúrgicas integradas, fundições de aço e alumínio, laminadores, fabricantes de tubos e barras, centros de serviços, produtores de bobinas, fabricantes de máquinas para siderurgia e integradores de automação..
A GUEMISA pode estudar a aplicação com base na geometria real da instalação, medindo a distância, o material, a temperatura, a precisão necessária e o sistema de controle existente para determinar se um sensor a laser Dimetix é adequado ou se a magnitude exige outra tecnologia de medição.
Você pode navegar pela nossa gama de produtos. sensores de distância a laser industriais Ou envie-nos os dados do processo para que possamos estudar a configuração de medição.