




La mesurament làser sense contacte en acereries i processos metal·lúrgics permet controlar distància, posició, nivell i determinades dimensions sense instal·lar elements mecànics sobre el material. En processos amb acer calent, alumini, slabs, bobines, barres o productes laminats, aquesta tecnologia permet situar el sensor a una distància segura del procés i transmetre el mesurament directament al PLC o sistema de control.
Els sensors làser de distància Dimetix s'utilitzen en aplicacions siderúrgiques i metal·lúrgiques com el control de nivell d'acer líquid, omplert de motlles, mesurament dimensional de slabs, posició de planxons, diàmetre de bobines, control del llaç entre bobinadors i desbobinadors, mesurament d'anells laminats en calent i control de determinats processos de tall i posicionament.
No totes les aplicacions de mesura làser al sector del metall utilitzen la mateixa tecnologia. Un sensor de distància Dimetix mesura la distància absoluta entre el sensor i un objectiu. A partir d'una o diverses mesures es poden obtenir variables com a nivell, posició, diàmetre, amplada o determinades dimensions. Per a altres tasques, com reconstrucció completa de perfils 3D, defectes superficials, gruixos micromètrics o velocitat superficial, hi ha tecnologies òptiques específiques diferents.
Què es pot mesurar sense contacte amb un sensor làser en una aceria?
Dins una planta siderúrgica o metal·lúrgica hi ha múltiples punts en què un mesurament mecànic resulta difícil per la temperatura, el moviment del producte, la distància disponible o el risc de desgast. El mesurament òptic permet traslladar el punt de mesura fora de la zona immediata de procés.
| Procés | Variable mesura | Aplicació |
|---|---|---|
| Colada i fosa | Nivell | Acer, ferro o alumini líquid en motlles i recipients |
| Producció de slabs | Distància/dimensions | Gruix, amplada, longitud, skew i posició |
| Bobines | Ràdio / diàmetre | Control del diàmetre durant enrotllat o desenrotllat |
| Winder / unwinder | Posició del llaç | Control del slack i regulació del procés |
| Productes llargs | Posició / dimensió | Barres, perfils i tubs |
| Ring rolling | Diàmetre i posició | Seguiment d'anells durant laminació |
| Tall | Posició/longitud | Posicionament previ al tall i automatització |
| Transport de producte | Presència / posició | Detecció i posició de slabs i grans peces |
Control de nivell d'acer líquid i metall fos
El control de nivell de metall fos és una de les aplicacions més exigents del mesurament òptic. L'objectiu és determinar la distància entre el sensor i la superfície del metall sense introduir cap sonda al bany ni establir contacte amb el producte.
Dimetix documenta específicament aquesta aplicació a AE0213 Hot Steel Level Monitoring. S'hi utilitza un DPE-10-500 per mesurar el nivell d'acer calent en motlles i utilitzar la informació per controlar el procés d'ompliment i avançament del transportador.
La distància mesurada permet detectar quan s'ha assolit el nivell objectiu. Aquesta informació es pot enviar al sistema d'automatització per modificar la velocitat de la línia, aturar l'avenç o activar una seqüència del procés. L'objectiu és evitar tant el sobreomplert com el omplert insuficient, reduint malbaratament i millorant la uniformitat de producció.
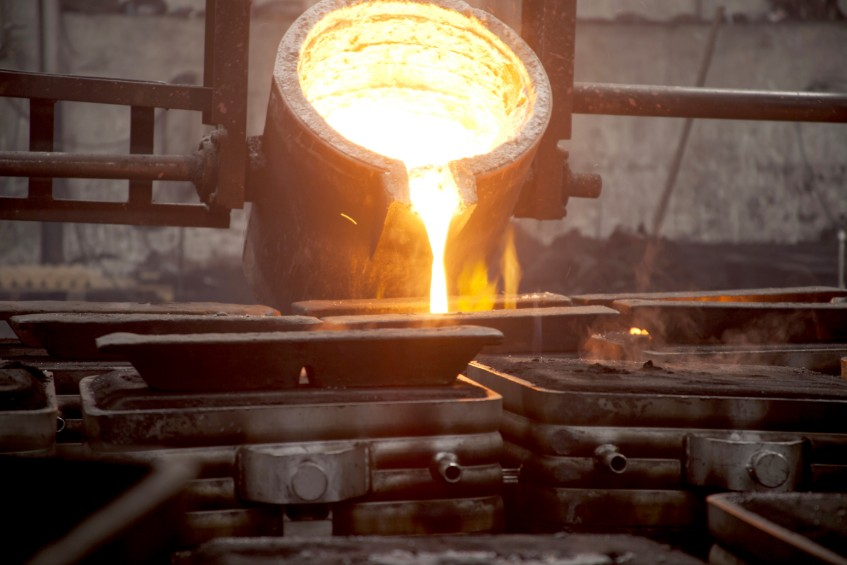
Dimetix disposa a més del cas AE1102 Controlatge de fillatge i pour de steel and iron, en què sensors làser s'utilitzen en foses per controlar l'ompliment i abocament d'acer i ferro i evitar desbordaments.
En aquests entorns cal estudiar especialment la distància d'instal·lació, temperatura al punt on es troba el sensor, radiació tèrmica, fum, pols i comportament òptic de la superfície. El fet que una aplicació sigui possible no vol dir que qualsevol instal·lació funcioni sense un estudi previ de les condicions reals.
Control d'ompliment de lingots d'alumini: aplicació real de GUEMISA
En una aplicació realitzada per GUEMISA, el client necessitava aconseguir que tots els motlles de lingots rebessin una quantitat homogènia d'alumini. Les variacions a l'ompliment provocaven diferències entre peces i podien obligar a reprocessar material que no complia les especificacions.
La solució va consistir a fer-ne una mesurament en línia del nivell d'ompliment dels motlles i relacionar aquesta informació amb l?avenç del procés. D'aquesta manera, era possible determinar quan s'aconseguia el nivell establert i coordinar el funcionament de la cinta.
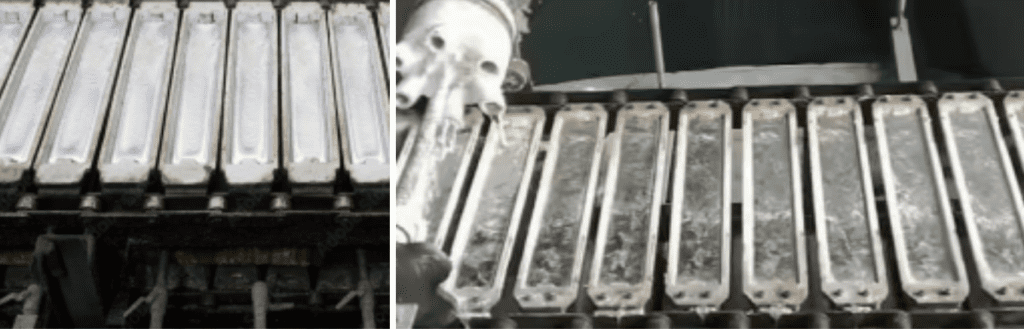
A més de millorar la repetibilitat del procés, una mesura automàtica evita dependre exclusivament d'una comprovació visual de l'operari i permet incorporar la variable directament al sistema d'automatització.
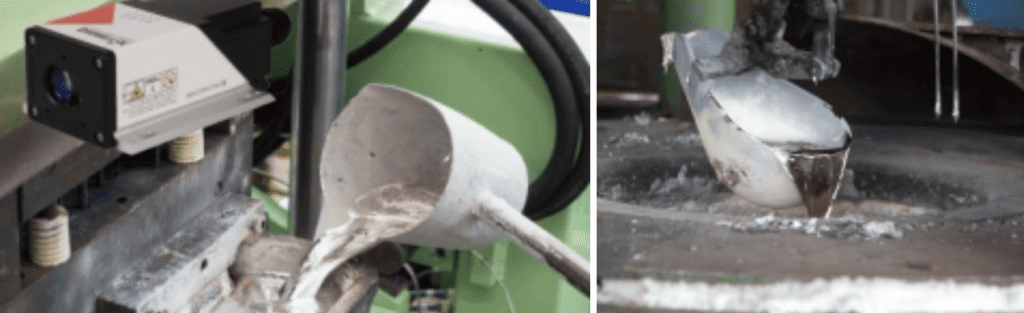
Nivell en dipòsits d'alumini per a premses d'injecció
Una altra aplicació desenvolupada per a un client va consistir a controlar el nivell del dipòsit d'emmagatzematge d'una premsa d'injecció d'alumini. L'objectiu era conèixer quan s'havia de fer una nova aportació de material i avisar l'operari encarregat de la cullera de transport.
El mesurament sense contacte permet supervisar el nivell des d'una posició allunyada del metall i generar senyals d'avís o consignes per a l'automatització quan s'assoleixen els límits definits.
Mesurament dimensional de slabs i planxons d'acer
La fabricació de slabs o planxons d'acer requereix controlar-ne les dimensions abans de les etapes posteriors de laminació. Una desviació dimensional pot generar problemes aigües avall, augmentar el scrap o exigir correccions addicionals.
Dimetix documenta aquesta aplicació a AE0214 Slab Production. Mitjançant sensors de distància situats a banda i banda del producte és possible mesurar la distància fins a les vores i, coneixent la geometria fixa de la instal·lació, calcular determinades dimensions del slab.
L'aplicació contempla el control de gruix, longitud i skew o desviació geomètrica durant fases de refredament i transport. Per a determinades mesures d'amplada, per exemple, es poden utilitzar dos sensors enfrontats o òfset, mesurant cadascun dels extrems del producte.
El principi és senzill: el sistema coneix la distància fixa entre les referències de muntatge. En restar les dues distàncies mesurades fins al producte s'obté la dimensió corresponent. La mateixa filosofia es pot utilitzar per comprovar posició, descentrament o desviacions respecte a una referència nominal.
Detecció i posició de slabs en condicions siderúrgiques exigents
A més del control dimensional, un sensor làser de distància es pot utilitzar per detectar la presència i posició d'un slab dins una instal·lació.
El cas Dimetix AE0705 Slab Position Monitoring correspon a una aplicació de Voestalpine Rail Technology en què un DPE-30-500 es va utilitzar per resoldre la detecció de slabs en presència de condicions difícils com radiació de fons intensa, fum, flames i reflexos.
Segons la documentació de Dimetix, la solució es va provar durant vuit setmanes sense errors de detecció abans de substituir el sistema anterior. Aquest tipus daplicació mostra una diferència important entre un simple detector de presència i una mesurament absolut de distància: a més de saber que hi ha una peça, el PLC pot conèixer on es troba.
Mesurament del diàmetre de bobines d'acer
Durant el bobinatge o desbobinatge de xapa, el diàmetre de la bobina canvia contínuament. El mesurament sense contacte permet conèixer aquesta evolució sense instal·lar una roda, braç mecànic o element de mesura recolzat directament sobre el coil.
A l'aplicació AE0215 Diameter of Coils, Dimetix utilitza sensors de distància per mesurar contínuament la superfície exterior de la bobina. Coneixent la posició fixa de l'eix o centre del coil, la distància mesurada permet calcular-ne el radi i posteriorment el diàmetre.
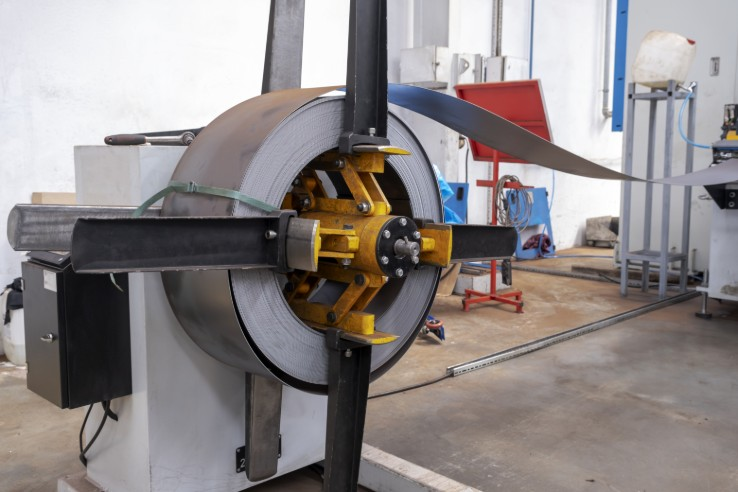
La informació es pot utilitzar per a supervisió del procés, càlcul d'estat de la bobina, automatització de canvis de cicle o com a variable addicional del sistema de control.
Control del llaç entre bobinadors i desbobinadors
En línies de tall, laminació, slitting i transformació de banda metàl·lica és freqüent crear un llaç o acumulació de material entre dues etapes que treballen a velocitats diferents.
Dimetix documenta aquesta aplicació com AE0212 Slack Control on Winders and Unwinders. El sensor mesura des d'una posició fixa la distància fins a la part inferior del llaç de xapa i proporciona al sistema de control una mesura contínua de la posició.
Si el llaç baixa o puja fora de la posició prevista, el PLC pot modificar les velocitats relatives del bobinador i desbobinador. El sensor no mesura directament la tensió mecànica de la banda: mesura la posició geomètrica del llaç, que el sistema utilitza com a variable per regular el procés.
Mesurament de diàmetre i posició en anells laminats en calent
Els processos de ring rolling produeixen anells sense soldadura mitjançant deformació progressiva d'una preforma entre eines i rodets. Durant la laminació, el diàmetre exterior canvia contínuament i cal mantenir la posició de l'anell sota control.
En el cas AE0217 Monitoring of Hot Rolled Rings, Dimetix utilitza sensors làser de distància per realitzar mesuraments sense contacte del diàmetre i posició durant el procés. La mesura es pot transmetre al control per detectar desviacions, corregir el procés i verificar les dimensions finals un cop acabada la laminació.
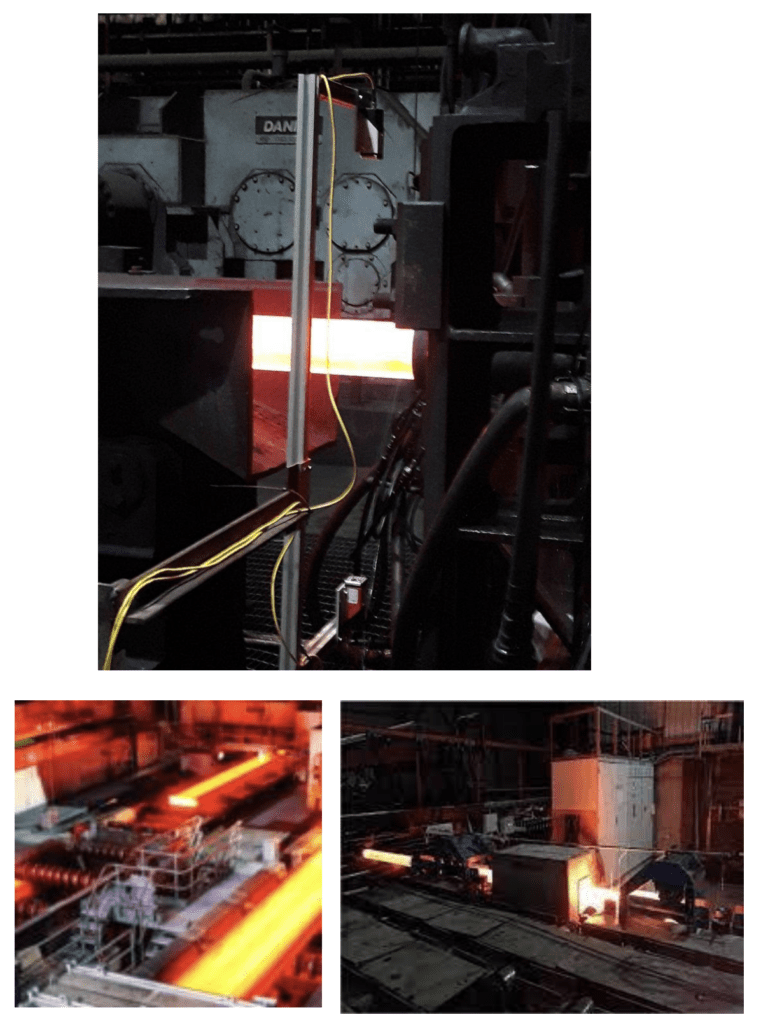
Control dimensional de barres, tubs i productes llargs
En determinats processos d'extrusió, laminació o fabricació de productes llargs, pot ser necessari controlar la posició de la superfície i utilitzar una o diverses mesures per determinar una dimensió del producte.
Per mesurar un diàmetre cal estudiar la geometria de la instal·lació. En alguns casos es pot utilitzar una referència mecànica coneguda; en altres és preferible fer servir dos sensors enfrontats i calcular la dimensió a partir d'ambdues distàncies. Això evita atribuir a un únic sensor un mesurament geomètric que depèn realment de la disposició completa del sistema.
GUEMISA ha treballat en aplicacions de control dimensional sobre tubs i barres d'acer després del procés productiu. En instal·lacions on la temperatura ambient al voltant del punt de muntatge superava la temperatura admissible pel sensor, es van desenvolupar proteccions específiques per mantenir l'equip dins de les condicions de funcionament.
En un d'aquests projectes, amb zones properes a aproximadament 120 °C, es va dissenyar una carcassa de protecció amb refrigeració mitjançant efecte Peltier. És important distingir entre la temperatura del producte, la temperatura radiada cap al sensor i la temperatura real del propi sensor: l'equip s'ha de mantenir sempre dins dels límits especificats.
Tall a longitud i posicionament de productes metàl·lics
Una altra aplicació dels sensors làser de distància en metal·lúrgia és el posicionament previ al tall de barres, perfils, tubs i altres productes llargs.
En aquestes màquines el sensor pot mesurar la distància fins a l'extrem del material, un carro o un topall mòbil. El PLC compara la posició mesurada amb la longitud programada i pot habilitar el cicle de tall quan s'assoleix la consigna.
Aquesta aplicació es desenvolupa amb més detall en el nostre cas dús sobre control de tall a longitud i posicionament mitjançant sensors làser.
Mesurament sobre acer calent, brillant o incandescent
Una de les qüestions més importants en siderúrgia és si un sensor làser pot mesurar sobre superfícies calentes, brillants o incandescents. La resposta no s'ha de simplificar a un sí o no: depèn del sensor, distància, geometria, intensitat de senyal, temperatura, llum ambient, fum, partícules i característiques òptiques de l'objectiu.
Dimetix confirma que hi ha aplicacions realitzades sobre superfícies calentes o incandescents, però també recomana avaluar les superfícies difícils baix condicions reals de procés. Una superfície fosca, porosa, brillant o vermella pot reduir abast, velocitat de mesura o estabilitat respecte a les condicions nominals.
Per això, en una aplicació siderúrgica resulta especialment important fer proves prèvies quan existeixen:
- acer o metall incandescent;
- reflexions especulars intenses;
- fum, vapor, pols o pellofa;
- radiació tèrmica directa;
- temperatures ambient elevades;
- canvis importants d'acabat superficial;
- distàncies de mesura properes al límit de l'aplicació;
- necessitat d'una freqüència de lectura elevada.
No tots els sensors làser per a metall mesuren el mateix
Al sector metal·lúrgic s'utilitza l'expressió “sensor làser” per a tecnologies molt diferents. Per seleccionar correctament una solució cal començar per la magnitud física que es vol mesurar, no únicament pel tipus de llum utilitzat.
| Tecnologia | Què mesura | Aplicacions habituals en metall |
|---|---|---|
| Sensor làser de distància | Distància absoluta a un punt | Nivell, posició, diàmetre de bobines, slabs, anells, posicionament |
| Triangulació làser | Desplaçaments curts amb alta resolució | Geometria, alçada, nivell a curta distància |
| Perfilòmetre làser 2D/3D | Perfil transversal | Perfils, barres, geometria completa, defectes dimensionals |
| Micròmetre òptic | Diàmetre o amplada | Filferro, barres, productes petits |
| Sensor confocal | Distància o espessor d'alta precisió | Xapa fina i aplicacions metrològiques |
| Velocímetre làser Doppler | Velocitat superficial i longitud acumulada | Laminació, tall sincronitzat, línies contínues |
Els sensors Dimetix pertanyen al primer grup: són sensors industrials de distància. El seu avantatge apareix quan l'aplicació es pot resoldre a partir d'una distància absoluta i cal fer-ho sense contacte, a diversos metres i amb integració directa en automatització.
Característiques dels sensors Dimetix per a aplicacions metal·lúrgiques
La sèrie D de Dimetix està orientada a mesuraments industrials de distància d'elevada precisió i llarg abast. Depenent del model i de les condicions de mesura, ofereix característiques especialment interessants per a automatització i siderúrgia.
| Precisió | Fins a ±1 mm segons model i condicions |
| Repetibilitat | Fins a ±0,3 mm segons model i condicions |
| Superfícies naturals | Fins aproximadament 100 m en els models de més abast |
| Làmina reflectora | Fins aproximadament 500 m segons model |
| Velocitat de mesura | Fins a 250 Hz |
| Temperatura d'operació | Fins a -40…+60 °C en models amb rang ampliat |
| Protecció | IP65 |
| Interfícies | RS-232, RS-422/485, SSI i altres segons model |
| Xarxes industrials | PROFINET, EtherNet/IP i EtherCAT mitjançant solucions disponibles per a la Sèrie D |
Un model especialment interessant per a moltes d'aquestes aplicacions és el Dimetix DPE-10-500, encara que lelecció ha de realitzar-se segons distància, superfície, precisió, freqüència de mesura i condicions ambientals reals.
Integració amb PLC i control de procés
El valor d'un mesurament industrial no és únicament conèixer una distància. En una instal·lació automatitzada la lectura es pot convertir en una variable del procés i utilitzar-se per prendre decisions.
Alguns exemples són:
- aturar l'ompliment quan un motlle arriba al nivell objectiu;
- modificar la velocitat duna cinta o transportador;
- detectar un slab fora de posició;
- calculeu el diàmetre d'una bobina;
- mantenir la posició dun llaç de xapa dins una finestra;
- comparar dimensions mesurades amb toleràncies programades;
- registrar tendències i generar alarmes;
- habilitar una operació de tall quan s'arriba a una posició determinada.
Les comunicacions industrials permeten integrar el sensor amb PLC, sistemes dadquisició de dades, SCADA i programari de supervisió per incorporar la mesura al funcionament global de la instal·lació.
Avantatges de mesurar sense contacte en siderúrgia i metal·lúrgia
- Sense desgast mecànic al punt de mesura.
- Possibilitat d´instal·lar el sensor allunyat de productes calents o mòbils.
- Mesurament absolut de distància i posició.
- Integració directa amb sistemes dautomatització.
- Mesurament sobre grans productes on un transductor mecànic seria difícil d'instal·lar.
- Possibilitat de protegir tèrmicament i mecànicament el sensor mantenint línia de visió.
- Control continu del procés i generació automàtica dalarmes.
- Reducció de comprovacions manuals en punts potencialment perillosos.
- Aplicació tant a maquinària nova com a determinats projectes de retrofit.
Com seleccionar un sensor làser per a una aceria
A siderúrgia no convé seleccionar un sensor únicament pel seu abast màxim. Per determinar si una aplicació és tècnicament viable, cal analitzar les condicions reals del punt de mesura.
- distància mínima i màxima;
- precisió i repetibilitat requerides;
- velocitat de moviment de lobjectiu;
- freqüència d'actualització necessària;
- temperatura del producte;
- temperatura real a la ubicació del sensor;
- radiació tèrmica rebuda;
- presència de fum, vapor, pols o pellofa;
- reflectivitat i acabat de la superfície;
- angle dincidència disponible;
- possibilitat de fer servir una referència o reflector;
- interfície de comunicació amb el PLC;
- necessitat de proteccions, purga daire o refrigeració.
En aplicacions sobre superfícies especialment difícils, calentes o brillants recomanem fer-ne una prova en condicions representatives del procés abans de tancar el disseny definitiu.
Casos d'aplicació Dimetix a la indústria del metall
Dimetix disposa de diferents aplicacions documentades específicament per a siderúrgia i transformació de metalls. Entre les més rellevants hi ha:
| Referència | Aplicació |
|---|---|
| AE0213 | Hot Steel Level Monitoring — nivell d'acer calent |
| AE0214 | Slab Production — dimensions de slabs |
| AE0215 | Diameter of Coils — diàmetre de bobines |
| AE0212 | Slack Control on Winders and Unwinders — control del llaç de xapa |
| AE0217 | Monitoring of Hot Rolled Rings — diàmetre i posició d'anells laminats |
| AE0705 | Slab Position Monitoring — presència i posició de slabs |
| AE1102 | Control d'acer i ferro i omplert d'acer i ferro |
| AE0112 | Cutting Application — posicionament i tall per longitud |
Mesurament làser per a acereries, foses i fabricants de maquinària
Aquestes solucions poden ser interessants per acereries integrals, foses d'acer i alumini, laminadors, fabricants de tubs i barres, centres de servei, productors de bobina, fabricants de maquinària siderúrgica i integradors d'automatització.
GUEMISA pot estudiar l'aplicació a partir de la geometria real de la instal·lació, distància de mesura, material, temperatura, precisió necessària i sistema de control existent per determinar si un sensor làser Dimetix és adequat o si la magnitud requereix una altra tecnologia de mesura.
Podeu consultar la nostra gamma de sensors làser de distància industrials o enviar-nos les dades del procés per estudiar la configuració de mesura.