




La medición láser sin contacto en acerías y procesos metalúrgicos permite controlar distancia, posición, nivel y determinadas dimensiones sin instalar elementos mecánicos sobre el material. En procesos con acero caliente, aluminio, slabs, bobinas, barras o productos laminados, esta tecnología permite situar el sensor a una distancia segura del proceso y transmitir la medición directamente al PLC o sistema de control.
Los sensores láser de distancia Dimetix se utilizan en aplicaciones siderúrgicas y metalúrgicas como el control de nivel de acero líquido, llenado de moldes, medición dimensional de slabs, posición de planchones, diámetro de bobinas, control del lazo entre bobinadores y desbobinadores, medición de anillos laminados en caliente y control de determinados procesos de corte y posicionamiento.
No todas las aplicaciones de medición láser en el sector del metal utilizan la misma tecnología. Un sensor de distancia Dimetix mide la distancia absoluta entre el sensor y un objetivo. A partir de una o varias medidas pueden obtenerse variables como nivel, posición, diámetro, anchura o determinadas dimensiones. Para otras tareas, como reconstrucción completa de perfiles 3D, defectos superficiales, espesores micrométricos o velocidad superficial, existen tecnologías ópticas específicas diferentes.
¿Qué puede medirse sin contacto con un sensor láser en una acería?
Dentro de una planta siderúrgica o metalúrgica existen múltiples puntos en los que una medición mecánica resulta difícil por la temperatura, el movimiento del producto, la distancia disponible o el riesgo de desgaste. La medición óptica permite trasladar el punto de medida fuera de la zona inmediata de proceso.
| Proceso | Variable medida | Aplicación |
|---|---|---|
| Colada y fundición | Nivel | Acero, hierro o aluminio líquido en moldes y recipientes |
| Producción de slabs | Distancia / dimensiones | Espesor, anchura, longitud, skew y posición |
| Bobinas | Radio / diámetro | Control del diámetro durante enrollado o desenrollado |
| Winder / unwinder | Posición del lazo | Control del slack y regulación del proceso |
| Productos largos | Posición / dimensión | Barras, perfiles y tubos |
| Ring rolling | Diámetro y posición | Seguimiento de anillos durante laminación |
| Corte | Posición / longitud | Posicionamiento previo al corte y automatización |
| Transporte de producto | Presencia / posición | Detección y posición de slabs y grandes piezas |
Control de nivel de acero líquido y metal fundido
El control de nivel de metal fundido es una de las aplicaciones más exigentes de la medición óptica. El objetivo es determinar la distancia entre el sensor y la superficie del metal sin introducir ninguna sonda en el baño ni establecer contacto con el producto.
Dimetix documenta específicamente esta aplicación en AE0213 Hot Steel Level Monitoring. En ella se utiliza un DPE-10-500 para medir el nivel de acero caliente en moldes y utilizar la información para controlar el proceso de llenado y el avance del transportador.
La distancia medida permite detectar cuándo se ha alcanzado el nivel objetivo. Esa información puede enviarse al sistema de automatización para modificar la velocidad de la línea, detener el avance o activar una secuencia del proceso. El objetivo es evitar tanto el sobrellenado como el llenado insuficiente, reduciendo desperdicio y mejorando la uniformidad de producción.
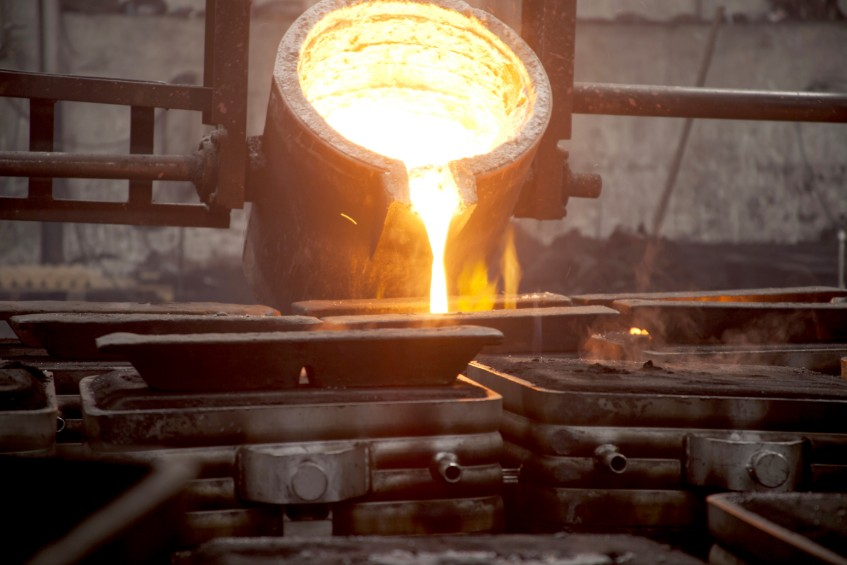
Dimetix dispone además del caso AE1102 Controlling of the filling and pour of steel and iron, en el que sensores láser se utilizan en fundiciones para controlar el llenado y vertido de acero y hierro y evitar desbordamientos.
En estos entornos debe estudiarse especialmente la distancia de instalación, temperatura en el punto donde se encuentra el sensor, radiación térmica, humo, polvo y comportamiento óptico de la superficie. El hecho de que una aplicación sea posible no significa que cualquier instalación funcione sin un estudio previo de las condiciones reales.
Control de llenado de lingotes de aluminio: aplicación real de GUEMISA
En una aplicación realizada por GUEMISA, el cliente necesitaba conseguir que todos los moldes de lingotes recibieran una cantidad homogénea de aluminio. Las variaciones en el llenado provocaban diferencias entre piezas y podían obligar a reprocesar material que no cumplía las especificaciones.
La solución consistió en realizar una medición en línea del nivel de llenado de los moldes y relacionar esa información con el avance del proceso. De esta forma era posible determinar cuándo se alcanzaba el nivel establecido y coordinar el funcionamiento de la cinta.
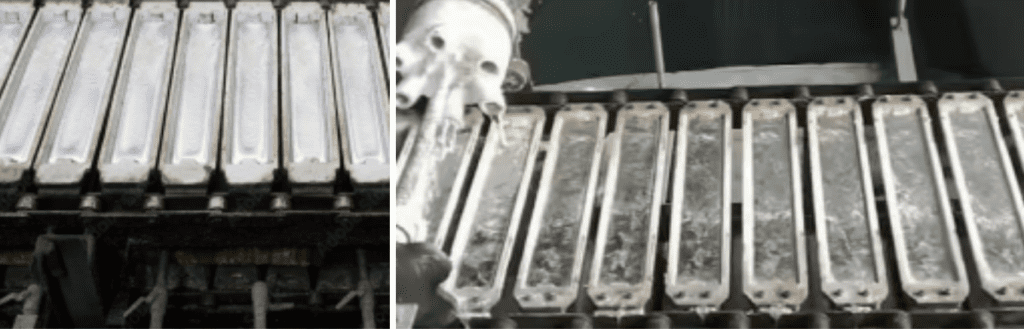
Además de mejorar la repetibilidad del proceso, una medida automática evita depender exclusivamente de una comprobación visual del operario y permite incorporar la variable directamente al sistema de automatización.
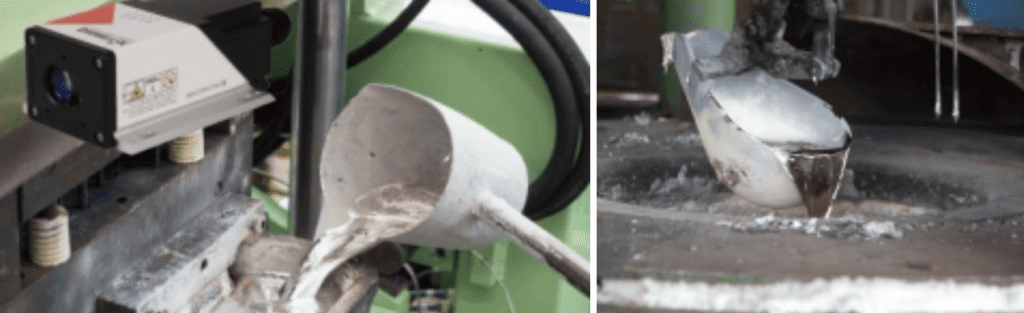
Nivel en depósitos de aluminio para prensas de inyección
Otra aplicación desarrollada para un cliente consistió en controlar el nivel del depósito de almacenamiento de una prensa de inyección de aluminio. El objetivo era conocer cuándo debía realizarse una nueva aportación de material y avisar al operario encargado de la cuchara de transporte.
La medición sin contacto permite supervisar el nivel desde una posición alejada del metal y generar señales de aviso o consignas para la automatización cuando se alcanzan los límites definidos.
Medición dimensional de slabs y planchones de acero
La fabricación de slabs o planchones de acero requiere controlar sus dimensiones antes de las etapas posteriores de laminación. Una desviación dimensional puede generar problemas aguas abajo, aumentar el scrap o exigir correcciones adicionales.
Dimetix documenta esta aplicación en AE0214 Slab Production. Mediante sensores de distancia situados a ambos lados del producto es posible medir la distancia hasta los bordes y, conociendo la geometría fija de la instalación, calcular determinadas dimensiones del slab.
La aplicación contempla el control de espesor, longitud y skew o desviación geométrica durante fases de enfriamiento y transporte. Para determinadas medidas de anchura, por ejemplo, pueden utilizarse dos sensores enfrentados u offset, midiendo cada uno uno de los extremos del producto.
El principio es sencillo: el sistema conoce la distancia fija entre las referencias de montaje. Al restar las dos distancias medidas hasta el producto se obtiene la dimensión correspondiente. La misma filosofía puede utilizarse para comprobar posición, descentramiento o desviaciones respecto a una referencia nominal.
Detección y posición de slabs en condiciones siderúrgicas exigentes
Además del control dimensional, un sensor láser de distancia puede utilizarse para detectar la presencia y posición de un slab dentro de una instalación.
El caso Dimetix AE0705 Slab Position Monitoring corresponde a una aplicación de Voestalpine Rail Technology en la que un DPE-30-500 se utilizó para resolver la detección de slabs en presencia de condiciones difíciles como radiación de fondo intensa, humo, llamas y reflejos.
Según la documentación de Dimetix, la solución se probó durante ocho semanas sin errores de detección antes de sustituir el sistema anterior. Este tipo de aplicación muestra una diferencia importante entre un simple detector de presencia y una medición absoluta de distancia: además de saber que existe una pieza, el PLC puede conocer dónde se encuentra.
Medición del diámetro de bobinas de acero
Durante el bobinado o desbobinado de chapa, el diámetro de la bobina cambia continuamente. La medición sin contacto permite conocer esa evolución sin instalar una rueda, brazo mecánico o elemento de medida apoyado directamente sobre el coil.
En la aplicación AE0215 Diameter of Coils, Dimetix utiliza sensores de distancia para medir continuamente la superficie exterior de la bobina. Conociendo la posición fija del eje o centro del coil, la distancia medida permite calcular su radio y posteriormente el diámetro.
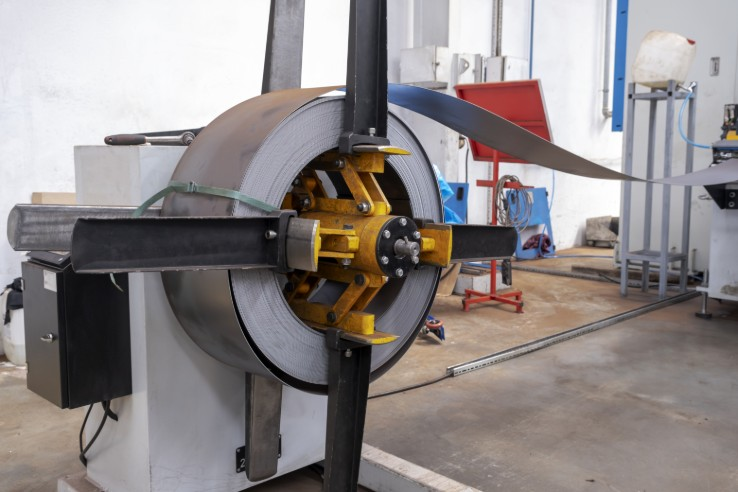
La información puede utilizarse para supervisión del proceso, cálculo de estado de la bobina, automatización de cambios de ciclo o como variable adicional del sistema de control.
Control del lazo entre bobinadores y desbobinadores
En líneas de corte, laminación, slitting y transformación de banda metálica es frecuente crear un lazo o acumulación de material entre dos etapas que trabajan a velocidades diferentes.
Dimetix documenta esta aplicación como AE0212 Slack Control on Winders and Unwinders. El sensor mide desde una posición fija la distancia hasta la parte inferior del lazo de chapa y proporciona al sistema de control una medida continua de su posición.
Si el lazo desciende o asciende fuera de la posición prevista, el PLC puede modificar las velocidades relativas del bobinador y desbobinador. El sensor no mide directamente la tensión mecánica de la banda: mide la posición geométrica del lazo, que el sistema utiliza como variable para regular el proceso.
Medición de diámetro y posición en anillos laminados en caliente
Los procesos de ring rolling producen anillos sin soldadura mediante deformación progresiva de una preforma entre herramientas y rodillos. Durante la laminación, el diámetro exterior cambia continuamente y la posición del anillo debe mantenerse bajo control.
En el caso AE0217 Monitoring of Hot Rolled Rings, Dimetix utiliza sensores láser de distancia para realizar mediciones sin contacto del diámetro y posición durante el proceso. La medida puede transmitirse al control para detectar desviaciones, corregir el proceso y verificar las dimensiones finales una vez terminada la laminación.
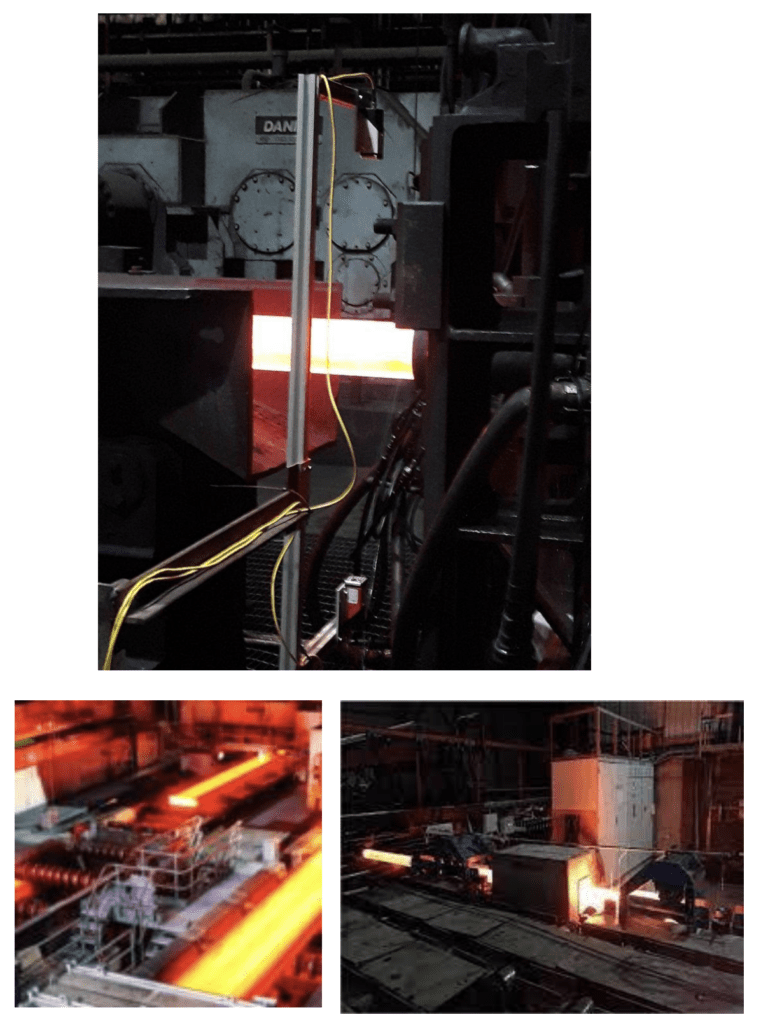
Control dimensional de barras, tubos y productos largos
En determinados procesos de extrusión, laminación o fabricación de productos largos puede ser necesario controlar la posición de la superficie y utilizar una o varias medidas para determinar una dimensión del producto.
Para medir un diámetro debe estudiarse la geometría de la instalación. En algunos casos puede utilizarse una referencia mecánica conocida; en otros es preferible emplear dos sensores enfrentados y calcular la dimensión a partir de ambas distancias. Esto evita atribuir a un único sensor una medición geométrica que depende realmente de la disposición completa del sistema.
GUEMISA ha trabajado en aplicaciones de control dimensional sobre tubos y barras de acero después del proceso productivo. En instalaciones donde la temperatura ambiente alrededor del punto de montaje superaba la temperatura admisible por el sensor, se desarrollaron protecciones específicas para mantener el equipo dentro de sus condiciones de funcionamiento.
En uno de estos proyectos, con zonas próximas a aproximadamente 120 °C, se diseñó una carcasa de protección con refrigeración mediante efecto Peltier. Es importante distinguir entre la temperatura del producto, la temperatura radiada hacia el sensor y la temperatura real del propio sensor: el equipo debe mantenerse siempre dentro de sus límites especificados.
Corte a longitud y posicionamiento de productos metálicos
Otra aplicación de los sensores láser de distancia en metalurgia es el posicionamiento previo al corte de barras, perfiles, tubos y otros productos largos.
En estas máquinas el sensor puede medir la distancia hasta el extremo del material, un carro o un tope móvil. El PLC compara la posición medida con la longitud programada y puede habilitar el ciclo de corte cuando se alcanza la consigna.
Esta aplicación se desarrolla con más detalle en nuestro caso de uso sobre control de corte a longitud y posicionamiento mediante sensores láser.
Medición sobre acero caliente, brillante o incandescente
Una de las cuestiones más importantes en siderurgia es si un sensor láser puede medir sobre superficies calientes, brillantes o incandescentes. La respuesta no debe simplificarse a un sí o un no: depende del sensor, distancia, geometría, intensidad de señal, temperatura, luz ambiente, humo, partículas y características ópticas del objetivo.
Dimetix confirma que existen aplicaciones realizadas sobre superficies calientes o incandescentes, pero también recomienda evaluar las superficies difíciles bajo condiciones reales de proceso. Una superficie oscura, porosa, brillante o al rojo vivo puede reducir alcance, velocidad de medida o estabilidad respecto a las condiciones nominales.
Por ello, en una aplicación siderúrgica resulta especialmente importante realizar pruebas previas cuando existen:
- acero o metal incandescente;
- reflexiones especulares intensas;
- humo, vapor, polvo o cascarilla;
- radiación térmica directa;
- temperaturas ambiente elevadas;
- cambios importantes de acabado superficial;
- distancias de medida próximas al límite de la aplicación;
- necesidad de una frecuencia de lectura elevada.
No todos los sensores láser para metal miden lo mismo
En el sector metalúrgico se utiliza la expresión “sensor láser” para tecnologías muy diferentes. Para seleccionar correctamente una solución es necesario empezar por la magnitud física que se quiere medir, no únicamente por el tipo de luz utilizado.
| Tecnología | Qué mide | Aplicaciones habituales en metal |
|---|---|---|
| Sensor láser de distancia | Distancia absoluta a un punto | Nivel, posición, diámetro de bobinas, slabs, anillos, posicionamiento |
| Triangulación láser | Desplazamientos cortos con alta resolución | Geometría, altura, nivel a corta distancia |
| Perfilómetro láser 2D/3D | Perfil transversal | Perfiles, barras, geometría completa, defectos dimensionales |
| Micrómetro óptico | Diámetro o anchura | Alambre, barras, productos pequeños |
| Sensor confocal | Distancia o espesor de alta precisión | Chapa fina y aplicaciones metrológicas |
| Velocímetro láser Doppler | Velocidad superficial y longitud acumulada | Laminación, corte sincronizado, líneas continuas |
Los sensores Dimetix pertenecen al primer grupo: son sensores industriales de distancia. Su ventaja aparece cuando la aplicación puede resolverse a partir de una distancia absoluta y se necesita hacerlo sin contacto, a varios metros y con integración directa en automatización.
Características de los sensores Dimetix para aplicaciones metalúrgicas
La Serie D de Dimetix está orientada a mediciones industriales de distancia de elevada precisión y largo alcance. Dependiendo del modelo y de las condiciones de medida, ofrece características especialmente interesantes para automatización y siderurgia.
| Precisión | Hasta ±1 mm según modelo y condiciones |
| Repetibilidad | Hasta ±0,3 mm según modelo y condiciones |
| Superficies naturales | Hasta aproximadamente 100 m en los modelos de mayor alcance |
| Lámina reflectante | Hasta aproximadamente 500 m según modelo |
| Velocidad de medición | Hasta 250 Hz |
| Temperatura de operación | Hasta -40…+60 °C en modelos con rango ampliado |
| Protección | IP65 |
| Interfaces | RS-232, RS-422/485, SSI y otras según modelo |
| Redes industriales | PROFINET, EtherNet/IP y EtherCAT mediante soluciones disponibles para la Serie D |
Un modelo especialmente interesante para muchas de estas aplicaciones es el Dimetix DPE-10-500, aunque la elección debe realizarse según distancia, superficie, precisión, frecuencia de medida y condiciones ambientales reales.
Integración con PLC y control de proceso
El valor de una medición industrial no está únicamente en conocer una distancia. En una instalación automatizada la lectura puede convertirse en una variable del proceso y utilizarse para tomar decisiones.
Algunos ejemplos son:
- detener el llenado cuando un molde alcanza el nivel objetivo;
- modificar la velocidad de una cinta o transportador;
- detectar un slab fuera de posición;
- calcular el diámetro de una bobina;
- mantener la posición de un lazo de chapa dentro de una ventana;
- comparar dimensiones medidas con tolerancias programadas;
- registrar tendencias y generar alarmas;
- habilitar una operación de corte cuando se alcanza una posición determinada.
Las comunicaciones industriales permiten integrar el sensor con PLC, sistemas de adquisición de datos, SCADA y software de supervisión para incorporar la medida al funcionamiento global de la instalación.
Ventajas de medir sin contacto en siderurgia y metalurgia
- Sin desgaste mecánico en el punto de medida.
- Posibilidad de instalar el sensor alejado de productos calientes o móviles.
- Medición absoluta de distancia y posición.
- Integración directa con sistemas de automatización.
- Medición sobre grandes productos donde un transductor mecánico sería difícil de instalar.
- Posibilidad de proteger térmica y mecánicamente el sensor manteniendo línea de visión.
- Control continuo del proceso y generación automática de alarmas.
- Reducción de comprobaciones manuales en puntos potencialmente peligrosos.
- Aplicación tanto en maquinaria nueva como en determinados proyectos de retrofit.
Cómo seleccionar un sensor láser para una acería
En siderurgia no conviene seleccionar un sensor únicamente por su alcance máximo. Para determinar si una aplicación es técnicamente viable deben analizarse las condiciones reales del punto de medida.
- distancia mínima y máxima;
- precisión y repetibilidad requeridas;
- velocidad de movimiento del objetivo;
- frecuencia de actualización necesaria;
- temperatura del producto;
- temperatura real en la ubicación del sensor;
- radiación térmica recibida;
- presencia de humo, vapor, polvo o cascarilla;
- reflectividad y acabado de la superficie;
- ángulo de incidencia disponible;
- posibilidad de utilizar una referencia o reflector;
- interfaz de comunicación con el PLC;
- necesidad de protecciones, purga de aire o refrigeración.
En aplicaciones sobre superficies especialmente difíciles, calientes o brillantes recomendamos realizar una prueba en condiciones representativas del proceso antes de cerrar el diseño definitivo.
Casos de aplicación Dimetix en la industria del metal
Dimetix dispone de diferentes aplicaciones documentadas específicamente para siderurgia y transformación de metales. Entre las más relevantes se encuentran:
| Referencia | Aplicación |
|---|---|
| AE0213 | Hot Steel Level Monitoring — nivel de acero caliente |
| AE0214 | Slab Production — dimensiones de slabs |
| AE0215 | Diameter of Coils — diámetro de bobinas |
| AE0212 | Slack Control on Winders and Unwinders — control del lazo de chapa |
| AE0217 | Monitoring of Hot Rolled Rings — diámetro y posición de anillos laminados |
| AE0705 | Slab Position Monitoring — presencia y posición de slabs |
| AE1102 | Controlling of the Filling and Pour of Steel and Iron — llenado y vertido de acero y hierro |
| AE0112 | Cutting Application — posicionamiento y corte por longitud |
Medición láser para acerías, fundiciones y fabricantes de maquinaria
Estas soluciones pueden ser de interés para acerías integrales, fundiciones de acero y aluminio, laminadores, fabricantes de tubos y barras, centros de servicio, productores de bobina, fabricantes de maquinaria siderúrgica e integradores de automatización.
GUEMISA puede estudiar la aplicación a partir de la geometría real de la instalación, distancia de medida, material, temperatura, precisión necesaria y sistema de control existente para determinar si un sensor láser Dimetix es adecuado o si la magnitud requiere otra tecnología de medición.
Puede consultar nuestra gama de sensores láser de distancia industriales o enviarnos los datos del proceso para estudiar la configuración de medida.