




Le Mesure laser sans contact dans les aciéries et les procédés métallurgiques Elle permet de contrôler la distance, la position, le niveau et des dimensions précises sans installer de composants mécaniques sur le matériau. Dans les procédés impliquant de l'acier chaud, de l'aluminium, des brames, des bobines, des barres ou des produits laminés, cette technologie permet de placer le capteur à une distance de sécurité du processus et de transmettre la mesure directement à l'automate programmable ou au système de contrôle.
Le Capteurs de distance laser Dimetix Ils sont utilisés dans la sidérurgie et les applications métallurgiques telles que… Contrôle du niveau d'acier liquide, remplissage des moules, mesure dimensionnelle des brames, positionnement des brames, diamètre des bobines, contrôle de la boucle entre les enrouleurs et les dérouleurs, mesure des anneaux laminés à chaud et contrôle de certains procédés de découpe et de positionnement.
Toutes les applications de mesure laser dans le secteur métallurgique n'utilisent pas la même technologie. Un capteur de distance Dimetix mesure la distance. distance absolue entre le capteur et une cible. À partir d'une ou plusieurs mesures, on peut obtenir des variables telles que le niveau, la position, le diamètre, la largeur ou d'autres dimensions. Pour d'autres tâches, comme la reconstruction complète d'un profil 3D, la détection de défauts de surface, la mesure d'épaisseurs micrométriques ou le calcul de la vitesse de surface, il existe différentes technologies optiques spécifiques.
Que peut-on mesurer sans contact avec un capteur laser dans une aciérie ?
Dans une usine sidérurgique ou métallurgique, les mesures mécaniques sont souvent difficiles à réaliser en raison de la température, des mouvements des produits, de la distance disponible ou des risques d'usure. La mesure optique permet de déplacer le point de mesure hors de la zone de production immédiate.
| Processus | Variable mesurée | Application |
|---|---|---|
| Coulée et fusion | Niveau | Acier, fer ou aluminium liquide dans des moules et des conteneurs |
| Production de dalles | Distance / dimensions | Épaisseur, largeur, longueur, inclinaison et position |
| Bobines | Rayon / diamètre | Contrôle du diamètre lors de l'enroulement ou du déroulement |
| Enrouleur / dérouleur | Position de la boucle | Contrôle des marges et régulation des processus |
| Produits longs | Position / dimension | Barres, profilés et tubes |
| roulement d'anneaux | Diamètre et position | anneaux de suivi pendant le roulement |
| Tribunal | Position / Longueur | Positionnement et automatisation prédécoupés |
| Transport de produits | Présence / position | Détection et positionnement des dalles et des pièces de grande taille |
Contrôle du niveau d'acier liquide et de métal en fusion
Il contrôle du niveau de métal en fusion Il s'agit d'une des applications les plus exigeantes de la mesure optique. L'objectif est de déterminer la distance entre le capteur et la surface métallique sans introduire de sonde dans le bain ni entrer en contact avec le produit.
Dimetix documente spécifiquement cette application dans Surveillance du niveau d'acier chaud AE0213. Il utilise un DPE-10-500 mesurer le niveau d'acier chaud dans les moules et utiliser ces informations pour contrôler le processus de remplissage et l'avancement du convoyeur.
La distance mesurée permet de détecter l'atteinte du niveau cible. Cette information peut être transmise au système d'automatisation pour modifier la vitesse de la ligne, arrêter l'avancement ou activer une séquence de processus. L'objectif est d'éviter les deux surchargé comme le remplissage insuffisant, réduire les déchets et améliorer l'uniformité de la production.
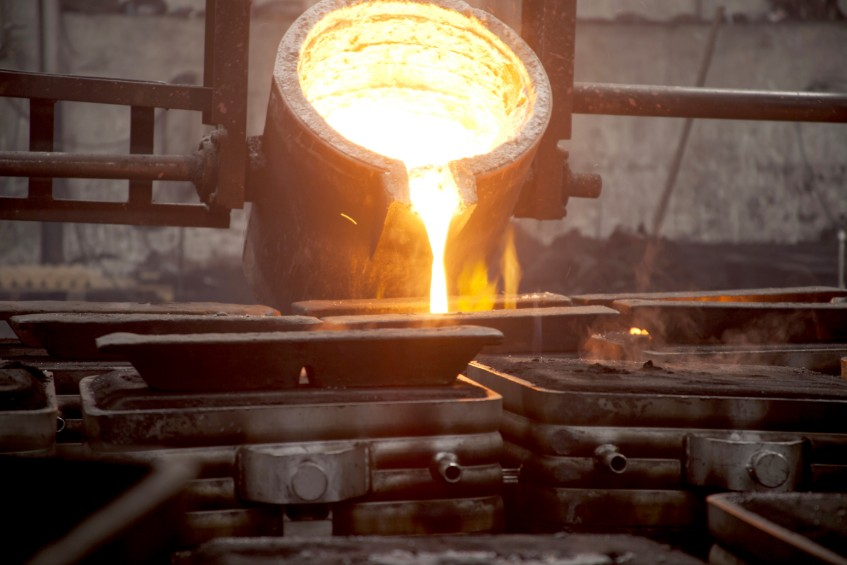
Dimetix a également l'affaire AE1102 Contrôle du remplissage et du coulage de l'acier et du fer, dans lequel des capteurs laser sont utilisés dans les fonderies pour contrôler le remplissage et la coulée de l'acier et du fer et éviter les débordements.
Dans ces environnements, il convient d'accorder une attention particulière à la distance d'installation, à la température au niveau du capteur, au rayonnement thermique, à la fumée, à la poussière et au comportement optique de la surface. La faisabilité d'une application ne garantit pas son bon fonctionnement sans étude préalable des conditions réelles.
Contrôle du remplissage des lingots d'aluminium : une application concrète de GUEMISA
Dans une application développée par GUEMISA, le client devait réaliser cela Tous les moules à lingots ont reçu une quantité homogène d'aluminium. Les variations de remplissage ont entraîné des différences entre les pièces et ont pu nécessiter le retraitement de matériaux non conformes aux spécifications.
La solution consistait à effectuer une mesure en ligne du niveau de remplissage du moule et de relier ces informations à l'avancement du processus. De cette manière, il a été possible de déterminer quand le niveau établi était atteint et de coordonner le fonctionnement du convoyeur.
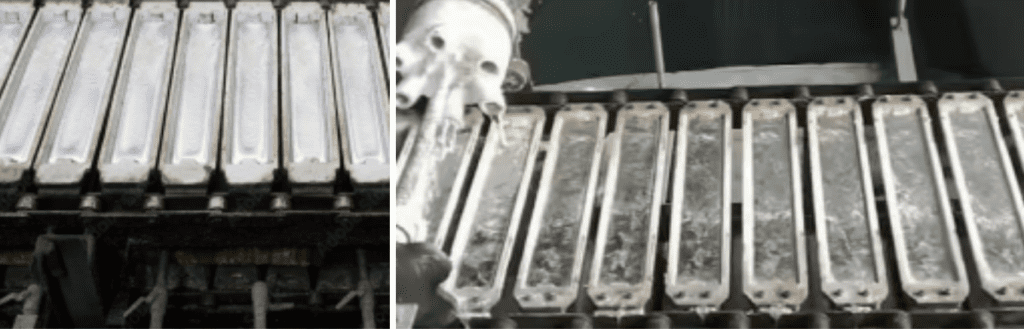
Outre l'amélioration de la répétabilité du processus, une mesure automatique évite de se fier exclusivement à un contrôle visuel de l'opérateur et permet d'intégrer directement la variable dans le système d'automatisation.
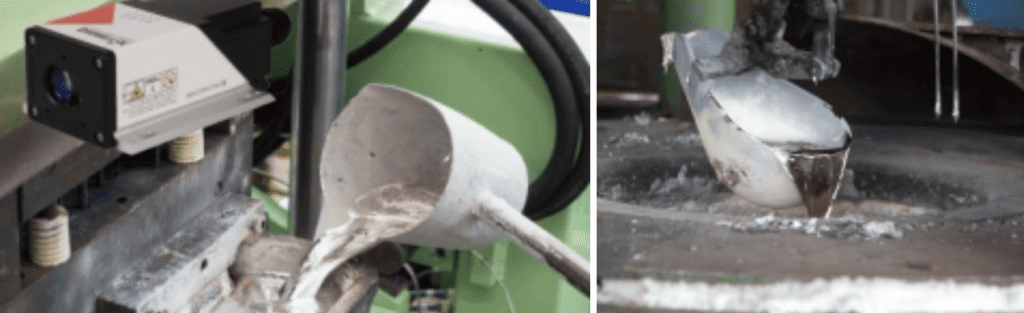
Niveau dans les réservoirs en aluminium pour presses à moulage par injection
Une autre application développée pour un client consistait à contrôler le niveau du réservoir de stockage d'une presse à injection d'aluminium. L'objectif était de savoir quand un nouvel approvisionnement en matériel devait être effectué et d'en informer l'opérateur responsable du godet de transport.
La mesure sans contact permet de surveiller le niveau à distance du métal et de générer des signaux d'avertissement ou des commandes d'automatisation lorsque les limites définies sont atteintes.
Mesure dimensionnelle des dalles et plaques d'acier
La fabrication de dalles ou plaques d'acier Il est nécessaire de vérifier ses dimensions avant les étapes de laminage suivantes. Un écart dimensionnel peut entraîner des problèmes en aval, augmenter les rebuts ou nécessiter des corrections supplémentaires.
Dimetix documente cette application dans Production de dalles AE0214. Grâce à des capteurs de distance situés de part et d'autre du produit, il est possible de mesurer la distance jusqu'aux bords et, connaissant la géométrie fixe de l'installation, de calculer certaines dimensions de la dalle.
L'application comprend le contrôle de épaisseur, longueur et inclinaison ou écart géométrique pendant les phases de refroidissement et de transport. Pour certaines mesures de largeur, par exemple, deux capteurs face à face ou décalés peuvent être utilisés, chacun mesurant une extrémité du produit.
Le principe est simple : le système connaît la distance fixe entre les repères de montage. La différence entre ces deux distances mesurées et la dimension du produit donne la dimension correspondante. Ce même principe permet de vérifier la position, le désalignement ou les écarts par rapport à une référence nominale.
Détection et positionnement des brames dans des conditions exigeantes de fabrication de l'acier
En plus du contrôle dimensionnel, un capteur de distance laser peut être utilisé pour détecter présence et position d'une dalle au sein d'une installation.
L'affaire Dimetix Surveillance de la position des dalles AE0705 Cela correspond à une application de Voestalpine Rail Technology dans laquelle un DPE-30-500 a été utilisé pour résoudre la détection de dalles en présence de conditions difficiles telles qu'un rayonnement de fond intense, de la fumée, des flammes et des réflexions.
Selon la documentation de Dimetix, la solution a été testée pendant huit semaines sans aucune erreur de détection avant de remplacer le système précédent. Ce type d'application illustre une différence significative entre un simple détecteur de présence et un système plus sophistiqué. mesure de distance absolueEn plus de savoir qu'une pièce existe, l'automate programmable peut également savoir où elle se trouve.
Mesure du diamètre des bobines d'acier
Lors du bobinage ou du déroulement de tôles métalliques, le diamètre de la bobine varie continuellement. La mesure sans contact permet de contrôler cette variation sans installer de roue, de bras mécanique ou d'appareil de mesure directement sur la bobine.
Dans l'application AE0215 Diamètre des bobines, Dimetix utilise des capteurs de distance pour mesurer en continu la surface extérieure de la bobine. Connaissant la position fixe de l'axe ou du centre de la bobine, la distance mesurée permet de calculer son rayon, puis son diamètre.
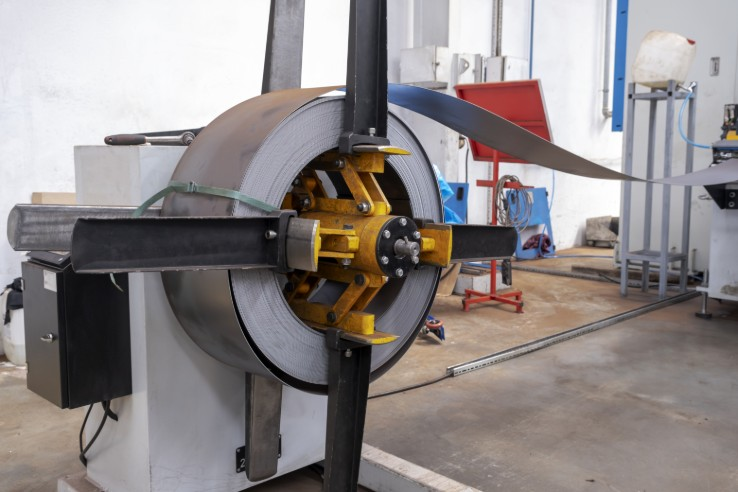
Ces informations peuvent être utilisées pour la surveillance des processus, le calcul de l'état des bobines, l'automatisation des changements de cycle ou comme variable supplémentaire du système de contrôle.
Contrôle de la boucle entre les enrouleurs et les dérouleurs
Dans les lignes de découpe, de laminage, de refendage et de transformation de bandes métalliques, il est courant de créer un boucle ou accumulation de matière entre deux étages fonctionnant à des vitesses différentes.
Dimetix documente cette application comme AE0212 Contrôle du jeu sur les enrouleurs et dérouleurs. Le capteur mesure la distance jusqu'au bas de la boucle de tôle à partir d'une position fixe et fournit au système de contrôle une mesure continue de sa position.
Si la boucle descend ou monte en dehors de la position prévue, l'automate programmable peut modifier les vitesses relatives de l'enrouleur et du dérouleur. Le capteur ne mesure pas directement la tension mécanique de la bande ; il mesure la position géométrique de la boucle, que le système utilise comme variable pour réguler le processus.
Mesure du diamètre et de la position dans les anneaux laminés à chaud
Les processus de roulement d'anneaux Ils produisent des anneaux sans soudure en déformant progressivement une préforme entre des outils et des rouleaux. Lors du laminage, le diamètre extérieur varie continuellement et la position de l'anneau doit être parfaitement maîtrisée.
Dans ce cas AE0217 Surveillance des anneaux laminés à chaud, Dimetix utilise des capteurs de distance laser pour effectuer des mesures sans contact du diamètre et de la position pendant le processus. La mesure peut être transmise au système de contrôle afin de détecter les écarts, de corriger le processus et de vérifier les dimensions finales une fois le laminage terminé.
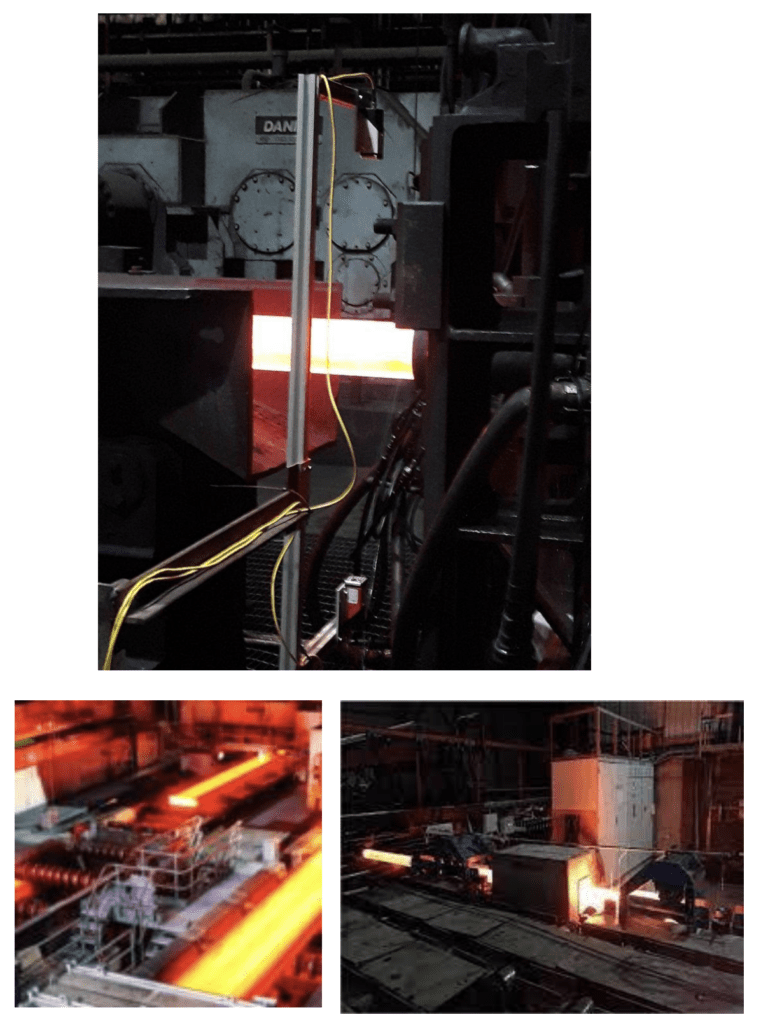
Contrôle dimensionnel des barres, tubes et produits longs
Dans certains procédés d'extrusion, de lamination ou de fabrication de produits longs, il peut être nécessaire de contrôler la position de la surface et d'utiliser une ou plusieurs mesures pour déterminer une dimension du produit.
Pour mesurer un diamètre Il convient d'étudier la géométrie de l'installation. Dans certains cas, une référence mécanique connue peut être utilisée ; dans d'autres, il est préférable d'utiliser deux capteurs face à face et de calculer la dimension à partir des deux distances. Cela évite d'attribuer une mesure géométrique à un seul capteur, car celle-ci dépend en réalité de la configuration complète du système.
GUEMISA a travaillé sur des applications de contrôle dimensionnel sur tubes et barres d'acier après le processus de production. Dans les installations où la température ambiante autour du point de montage dépassait la température admissible par le capteur, des protections spécifiques ont été développées pour maintenir l'équipement dans ses conditions de fonctionnement.
Dans l'un de ces projets, comportant des zones atteignant environ 120 °C, un boîtier de protection avec refroidissement par effet Peltier a été conçu. Il est important de faire la distinction entre les température du produit, la température rayonnée vers le capteur et le température réelle du capteur lui-mêmeL'équipement doit toujours être maintenu dans les limites spécifiées.
Découpe à longueur et positionnement des produits métalliques
Une autre application des capteurs de distance laser en métallurgie est… positionnement prédécoupé de barres, profilés, tubes et autres produits longs.
Sur ces machines, le capteur mesure la distance jusqu'à l'extrémité du matériau, un chariot ou une butée mobile. L'automate programmable compare la position mesurée à la longueur programmée et active le cycle de coupe une fois la consigne atteinte.
Cette application est développée plus en détail dans notre cas d'utilisation sur Contrôle et positionnement de la longueur de coupe à l'aide de capteurs laser.
Mesure sur acier chaud, brillant ou incandescent
L'une des questions les plus importantes en sidérurgie est de savoir si un capteur laser peut mesurer sur surfaces chaudes, brillantes ou incandescentes. La réponse ne doit pas être simplifiée en un simple oui ou non : elle dépend du capteur, de la distance, de la géométrie, de la force du signal, de la température, de la lumière ambiante, de la fumée, des particules et des caractéristiques optiques de la cible.
Dimetix confirme l'existence d'applications sur des surfaces chaudes ou incandescentes, mais recommande également d'évaluer les surfaces difficiles sous conditions de processus réelles. Une surface sombre, poreuse, brillante ou rougeoyante peut réduire la portée, la vitesse de mesure ou la stabilité par rapport aux conditions nominales.
Par conséquent, dans une application sidérurgique, il est particulièrement important de réaliser des essais préliminaires lorsqu'il y a :
- acier ou métal incandescent ;
- réflexions spéculaires intenses ;
- fumée, vapeur, poussière ou enveloppe ;
- rayonnement thermique direct ;
- températures ambiantes élevées ;
- changements significatifs dans la finition de surface ;
- distances de mesure proches de la limite d'application ;
- Nécessité d'une fréquence de lecture élevée.
Les capteurs laser pour métaux ne mesurent pas tous de la même manière.
Dans le secteur métallurgique, le terme “ capteur laser ” recouvre des technologies très différentes. Pour choisir la solution adaptée, il est nécessaire de commencer par… grandeur physique que nous voulons mesurer, pas seulement à cause du type de lumière utilisé.
| Technologie | Que mesure-t-il ? | Applications courantes dans le domaine des métaux |
|---|---|---|
| Capteur de distance laser | Distance absolue à un point | Niveau, position, diamètre de la bobine, plaques, anneaux, positionnement |
| triangulation laser | Déplacements courts avec haute résolution | Géométrie, hauteur, niveau à courte distance |
| Profilomètre laser 2D/3D | Coupe transversale | Profilés, barres, géométrie complète, défauts dimensionnels |
| micromètre optique | diamètre ou largeur | Fil, barres, petits produits |
| Capteur confocal | Distance ou épaisseur de haute précision | Applications des tôles minces et de la métrologie |
| compteur de vitesse laser Doppler | vitesse de surface et longueur cumulée | Lamination, découpe synchronisée, lignes continues |
Les capteurs Dimetix appartiennent au premier groupe : ce sont capteurs de distance industriels. Son avantage apparaît lorsque l'application peut être résolue à distance absolue et doit être réalisée sans contact, à plusieurs mètres et avec une intégration directe dans l'automatisation.
Caractéristiques des capteurs Dimetix pour applications métallurgiques
La série D de Dimetix est conçue pour les mesures de distance industrielles de haute précision et à longue portée. Selon le modèle et les conditions de mesure, elle offre des fonctionnalités particulièrement utiles pour les applications d'automatisation et de sidérurgie.
| Précision | Jusqu'à ±1 mm selon le modèle et les conditions |
| Répétabilité | Jusqu'à ±0,3 mm selon le modèle et les conditions |
| surfaces naturelles | Jusqu'à environ 100 m pour les modèles à plus longue portée |
| Feuilles réfléchissantes | Jusqu'à environ 500 m selon le modèle |
| Vitesse de mesure | Jusqu'à 250 Hz |
| Température de fonctionnement | Jusqu'à -40…+60 °C sur les modèles à plage de température étendue |
| Protection | IP65 |
| Interfaces | RS-232, RS-422/485, SSI et autres selon le modèle |
| Réseaux industriels | PROFINET, EtherNet/IP et EtherCAT grâce aux solutions disponibles pour la série D |
Un modèle particulièrement intéressant pour bon nombre de ces applications est le Dimetrix DPE-10-500, Toutefois, le choix doit être fait en fonction de la distance, de la surface, de la précision, de la fréquence de mesure et des conditions environnementales réelles.
Intégration avec les automates programmables et le contrôle des processus
L'intérêt d'une mesure industrielle ne réside pas uniquement dans la connaissance d'une distance. Dans un système automatisé, cette mesure peut devenir une variable de processus et servir à la prise de décisions.
Voici quelques exemples :
- Arrêter le remplissage lorsque le moule atteint le niveau cible ;
- modifier la vitesse d'une bande transporteuse ou d'un convoyeur ;
- détecter une dalle mal positionnée ;
- calculer le diamètre d'une bobine ;
- maintenir la position d'une boucle en tôle à l'intérieur d'une fenêtre ;
- comparer les dimensions mesurées aux tolérances programmées ;
- enregistrer les tendances et générer des alertes ;
- déclencher une opération de découpe lorsqu'une certaine position est atteinte.
Les communications industrielles permettent d'intégrer le capteur aux automates programmables, aux systèmes d'acquisition de données, aux systèmes SCADA et aux logiciels de surveillance afin d'intégrer la mesure au fonctionnement global de l'installation.
Avantages de la mesure sans contact en sidérurgie et en métallurgie
- Sans usure mécanique au point de mesure.
- Possibilité d'installer le capteur à distance des produits chauds ou en mouvement.
- Mesure absolue de la distance et de la position.
- Intégration directe avec les systèmes d'automatisation.
- Mesure sur des produits de grande taille où l'installation d'un transducteur mécanique serait difficile.
- Possibilité de protéger thermiquement et mécaniquement le capteur tout en maintenant la ligne de visée.
- Contrôle continu des processus et génération automatique d'alarmes.
- Réduction des contrôles manuels aux points potentiellement dangereux.
- Application aussi bien aux machines neuves qu'à certains projets de modernisation.
Comment choisir un capteur laser pour une aciérie ?
Dans l'industrie sidérurgique, il est déconseillé de choisir un capteur uniquement en fonction de sa portée maximale. Pour déterminer la faisabilité technique d'une application, il est indispensable d'analyser les conditions réelles au point de mesure.
- distance minimale et maximale ;
- précision et répétabilité requises ;
- vitesse de déplacement de la cible ;
- Fréquence de mise à jour requise ;
- température du produit ;
- température réelle à l'emplacement du capteur ;
- rayonnement thermique reçu ;
- présence de fumée, de vapeur, de poussière ou de coque ;
- réflectivité et état de surface ;
- angle d'incidence disponible ;
- possibilité d'utiliser une référence ou un réflecteur ;
- interface de communication avec l'automate programmable ;
- besoin de protections, de purge d'air ou de refroidissement.
Pour les applications sur des surfaces particulièrement difficiles, chaudes ou brillantes, nous recommandons d'effectuer une tester dans des conditions représentatives du processus avant de finaliser la conception.
Applications de Dimetix dans l'industrie métallurgique
Dimetix propose diverses applications documentées, notamment pour la sidérurgie et la transformation des métaux. Parmi les plus pertinentes :
| Référence | Application |
|---|---|
| AE0213 | Surveillance du niveau d'acier chaud |
| AE0214 | Production de dalles — dimensions des dalles |
| AE0215 | Diamètre des spires |
| AE0212 | Contrôle du mou sur les enrouleurs et dérouleurs — contrôle de la boucle de mou |
| AE0217 | Surveillance des anneaux laminés à chaud — Diamètre et position des anneaux laminés |
| AE0705 | Surveillance de la position des dalles — présence et position des dalles |
| AE1102 | Contrôle du remplissage et de la coulée de l'acier et du fer |
| AE0112 | Application de découpe — positionnement et découpe à la longueur |
Mesure laser pour les aciéries, les fonderies et les fabricants de machines
Ces solutions pourraient intéresser aciéries intégrées, fonderies d'acier et d'aluminium, laminoirs, fabricants de tubes et de barres, centres de services, producteurs de bobines, fabricants de machines sidérurgiques et intégrateurs d'automatisation.
GUEMISA peut étudier l'application en fonction de la géométrie réelle de l'installation, de la distance de mesure, du matériau, de la température, de la précision requise et du système de contrôle existant afin de déterminer si un capteur laser Dimetix convient ou si l'ampleur nécessite une autre technologie de mesure.
Vous pouvez parcourir notre gamme de capteurs de distance laser industriels ou envoyez-nous les données de processus pour que nous puissions étudier la configuration de mesure.