




O/A Medición láser sen contacto en fábricas de aceiro e procesos metalúrxicos Permite monitorizar a distancia, a posición, o nivel e as dimensións específicas sen instalar compoñentes mecánicos no material. En procesos que impliquen aceiro en quente, aluminio, lousas, bobinas, barras ou produtos laminados, esta tecnoloxía permite colocar o sensor a unha distancia segura do proceso e transmitir a medición directamente ao PLC ou ao sistema de control.
O Sensores de distancia láser Dimetix Úsanse na fabricación de aceiro e en aplicacións metalúrxicas como a Control do nivel de aceiro líquido, recheo de moldes, medición dimensional da lousa, posicionamento da lousa, diámetro da bobina, control do bucle entre os enroladores e os desenroladores, medición de aneis laminados en quente e control de certos procesos de corte e posicionamento.
Non todas as aplicacións de medición láser no sector metalúrxico empregan a mesma tecnoloxía. Un sensor de distancia Dimetix mide a distancia absoluta entre o sensor e un obxectivo. A partir dunha ou máis medicións, pódense obter variables como o nivel, a posición, o diámetro, a anchura ou outras dimensións. Para outras tarefas, como a reconstrución completa de perfís 3D, defectos superficiais, espesores micrométricos ou velocidade superficial, existen diferentes tecnoloxías ópticas específicas.
Que se pode medir sen contacto cun sensor láser nunha acería?
Dentro dunha planta siderúrxica ou metalúrxica, hai varios puntos onde a medición mecánica é difícil debido á temperatura, ao movemento do produto, á distancia dispoñible ou ao risco de desgaste. A medición óptica permite mover o punto de medición fóra da área de proceso inmediata.
| Proceso | Variable medida | Aplicación |
|---|---|---|
| Fundición e fusión | Nivel | Aceiro, ferro ou aluminio líquido en moldes e recipientes |
| Produción de laxes | Distancia / dimensións | Grosor, ancho, lonxitude, inclinación e posición |
| Bobinas | Radio / diámetro | Control do diámetro durante o enrolamento ou o desenrolamento |
| Enrolador/desenrolador | Posición do bucle | Control de folgura e regulación de procesos |
| Produtos longos | Posición / dimensión | Barras, perfís e tubos |
| Laminación de aneis | Diámetro e posición | Aneis de seguimento durante o rodamento |
| Tribunal | Posición / Lonxitude | Posicionamento e automatización de precortes |
| Transporte de produtos | Presenza / posición | Detección e posicionamento de lousas e pezas grandes |
Control de nivel de aceiro líquido e metal fundido
El control do nivel de metal fundido É unha das aplicacións máis esixentes da medición óptica. O obxectivo é determinar a distancia entre o sensor e a superficie metálica sen inserir ningunha sonda no baño nin facer contacto co produto.
Dimetix documenta especificamente esta aplicación en AE0213 Monitorización do nivel de aceiro quente. Emprega un DPE-10-500 para medir o nivel de aceiro quente nos moldes e usar a información para controlar o proceso de recheo e o avance da cinta transportadora.
A distancia medida permite detectar cando se alcanzou o nivel obxectivo. Esta información pódese enviar ao sistema de automatización para modificar a velocidade da liña, deter o avance ou activar unha secuencia de proceso. O obxectivo é evitar ambos. cheo en exceso como o/a recheo insuficiente, redución dos residuos e mellora da uniformidade da produción.
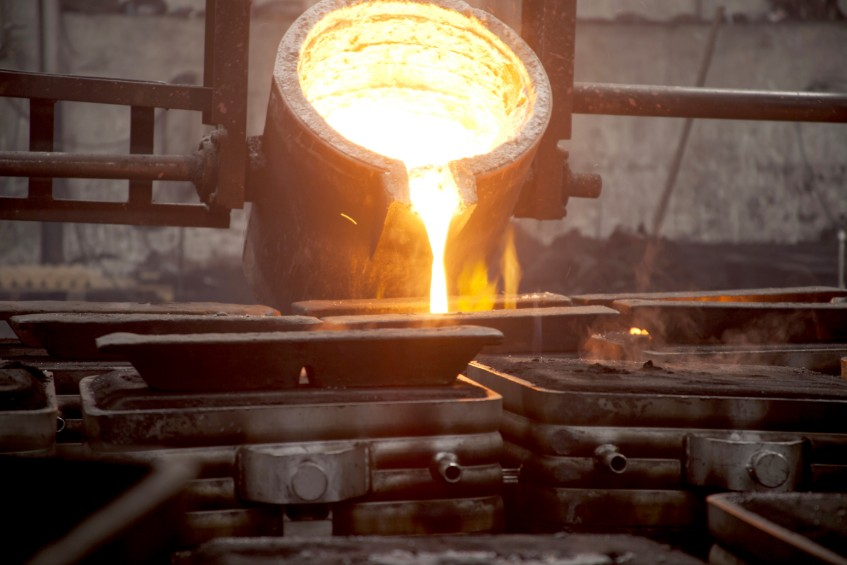
Dimetix tamén ten o caso AE1102 Control do recheo e vertido de aceiro e ferro, no que se empregan sensores láser nas fundicións para controlar o recheo e o vertido de aceiro e ferro e evitar os desbordamentos.
Nestes entornos, débese prestar especial atención á distancia de instalación, á temperatura na localización do sensor, á radiación térmica, ao fume, ao po e ao comportamento óptico da superficie. O feito de que unha aplicación sexa posible non significa que ningunha instalación funcione sen un estudo previo das condicións reais.
Control do recheo de lingotes de aluminio: unha aplicación real de GUEMISA
Nunha aplicación desenvolvida por GUEMISA, o cliente necesitaba conseguir iso todas as lingoteiras recibiron unha cantidade homoxénea de aluminio. As variacións no recheo provocaban diferenzas entre as pezas e podían requirir o reprocesamento de material que non cumpría as especificacións.
A solución consistiu en realizar unha medición en liña do nivel de recheo do molde e relacionar esa información co progreso do proceso. Deste xeito foi posible determinar cando se alcanzou o nivel establecido e coordinar o funcionamento da cinta transportadora.
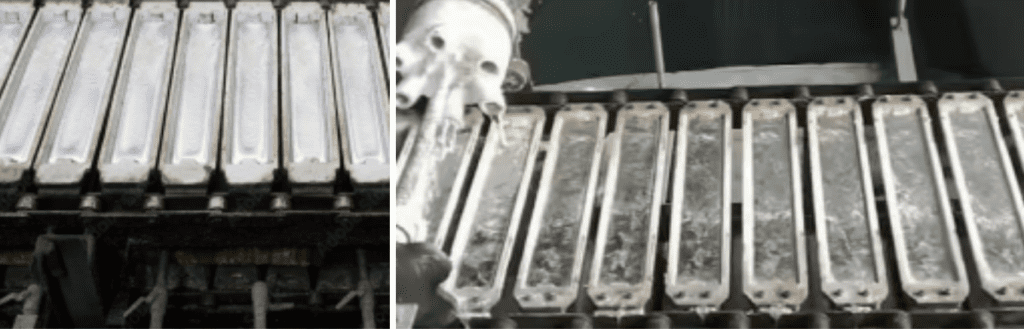
Ademais de mellorar a repetibilidade do proceso, unha medición automática evita depender exclusivamente dunha comprobación visual por parte do operador e permite que a variable se incorpore directamente ao sistema de automatización.
Nivel en tanques de aluminio para prensas de moldeo por inxección
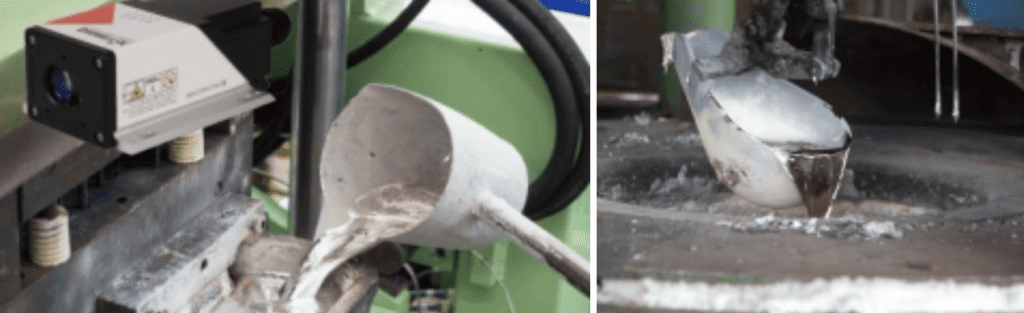
Outra aplicación desenvolvida para un cliente consistía en controlar o nivel do tanque de almacenamento dunha prensa de inxección de aluminio. O obxectivo era saber cando se debía facer un novo subministro de material e notificarllo ao operario encargado da balde de transporte.
A medición sen contacto permite monitorizar o nivel a distancia do metal e xerar sinais de aviso ou comandos para a automatización cando se alcanzan os límites definidos.
Medición dimensional de placas e laxes de aceiro
A fabricación de placas ou laxes de aceiro É necesario comprobar as súas dimensións antes das seguintes etapas de laminación. Unha desviación dimensional pode causar problemas augas abaixo, aumentar o refugallo ou requirir correccións adicionais.
Dimetix documenta esta aplicación en Produción de laxes AE0214. Usando sensores de distancia situados a ambos os dous lados do produto, é posible medir a distancia ata os bordos e, coñecendo a xeometría fixa da instalación, calcular certas dimensións da laxe.
A aplicación inclúe o control de grosor, lonxitude e oblicuidade ou desviación xeométrica durante as fases de arrefriamento e transporte. Para certas medicións de ancho, por exemplo, pódense usar dous sensores orientados ou desprazados, cada un dos cales mide un extremo do produto.
O principio é simple: o sistema coñece a distancia fixa entre as referencias de montaxe. Ao restar as dúas distancias medidas ao produto obtense a dimensión correspondente. O mesmo principio pódese empregar para comprobar a posición, a desalineación ou as desviacións dunha referencia nominal.
Detección e posicionamento de placas en condicións de fabricación de aceiro esixentes
Ademais do control dimensional, pódese empregar un sensor de distancia láser para detectar a presenza e posición dunha laxe dentro dunhas instalacións.
O caso Dimetix Monitorización da posición da laxe AE0705 Isto corresponde a unha aplicación de Voestalpine Rail Technology na que se empregou un DPE-30-500 para resolver a detección de lousas en presenza de condicións difíciles, como radiación de fondo intensa, fume, chamas e reflexións.
Segundo a documentación de Dimetix, a solución probouse durante oito semanas sen ningún erro de detección antes de substituír o sistema anterior. Este tipo de aplicación demostra unha diferenza significativa entre un simple detector de presenza e un medición de distancia absolutaAdemais de saber que unha peza existe, o PLC pode saber onde se atopa.
Medición do diámetro das bobinas de aceiro
Durante o enrolamento ou desenrolamento de chapa metálica, o diámetro da bobina cambia continuamente. A medición sen contacto permite monitorizar este cambio sen instalar unha roda, un brazo mecánico ou un dispositivo de medición directamente na bobina.
Na aplicación Diámetro das bobinas AE0215, Dimetix emprega sensores de distancia para medir continuamente a superficie exterior da bobina. Coñecendo a posición fixa do eixe ou centro da bobina, a distancia medida permite calcular o seu raio e, posteriormente, o seu diámetro.
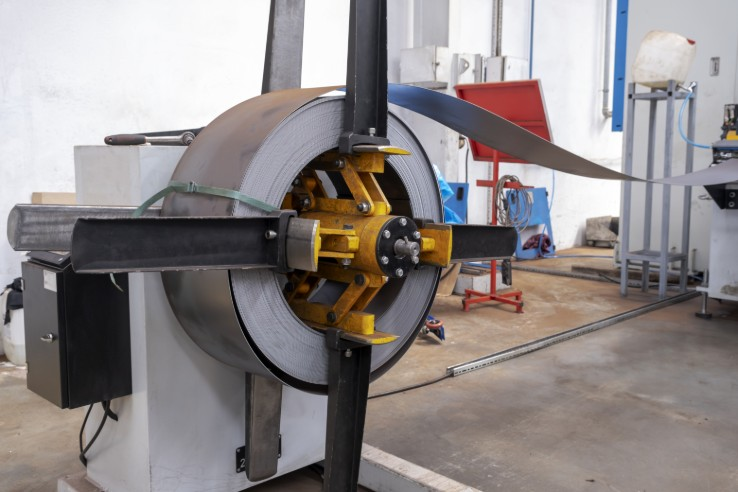
A información pódese empregar para a monitorización de procesos, o cálculo do estado da bobina, a automatización do cambio de ciclo ou como unha variable adicional do sistema de control.
Control do bucle entre os enroladores e os desenroladores
Nas liñas de corte, laminación, corte longitudinal e transformación de tiras de metal, é común crear un bucle ou acumulación de material entre dúas etapas que funcionan a diferentes velocidades.
Dimetix documenta esta aplicación como Control de folgura AE0212 en bobinadoras e desenroladoras. O sensor mide a distancia ata a parte inferior do bucle de chapa metálica desde unha posición fixa e proporciona ao sistema de control unha medición continua da súa posición.
Se o bucle descende ou ascende fóra da posición prevista, o PLC pode modificar as velocidades relativas do enrolador e do desenrolador. O sensor non mide directamente a tensión mecánica da banda; mide a posición xeométrica do bucle, que o sistema emprega como variable para regular o proceso.
Medición de diámetro e posición en aneis laminados en quente
Os procesos de laminación de aneis Producen aneis sen costuras deformando progresivamente unha preforma entre ferramentas e rolos. Durante o laminado, o diámetro exterior cambia continuamente e a posición do anel debe manterse baixo control.
No caso AE0217 Monitorización de aneis laminados en quente, Dimetix emprega sensores de distancia láser para realizar medicións sen contacto de diámetro e posición durante o proceso. A medición pódese transmitir ao sistema de control para detectar desviacións, corrixir o proceso e verificar as dimensións finais unha vez completada a laminación.
Control dimensional de barras, tubos e produtos longos
En certos procesos de extrusión, laminación ou fabricación de produtos longos pode ser necesario controlar a posición da superficie e empregar unha ou máis medidas para determinar unha dimensión do produto.
Para medir unha diámetro Débese estudar a xeometría da instalación. Nalgúns casos, pódese usar unha referencia mecánica coñecida; noutros, é preferible usar dous sensores enfrontados e calcular a dimensión a partir de ambas as distancias. Isto evita atribuír unha medición xeométrica a un único sensor, xa que en realidade depende da disposición completa do sistema.
GUEMISA traballou en aplicacións de control dimensional en tubos e barras de aceiro despois do proceso de produción. Nas instalacións onde a temperatura ambiente arredor do punto de montaxe superaba a temperatura admisible polo sensor, desenvolvéronse proteccións específicas para manter o equipo dentro das súas condicións de funcionamento.
Nun destes proxectos, con áreas que alcanzaban aproximadamente os 120 °C, deseñouse unha carcasa protectora con refrixeración por efecto Peltier. É importante distinguir entre a temperatura do produto, a temperatura irradiada cara ao sensor e o temperatura real do propio sensorO equipamento debe manterse sempre dentro dos límites especificados.
Corte a lonxitude e colocación de produtos metálicos
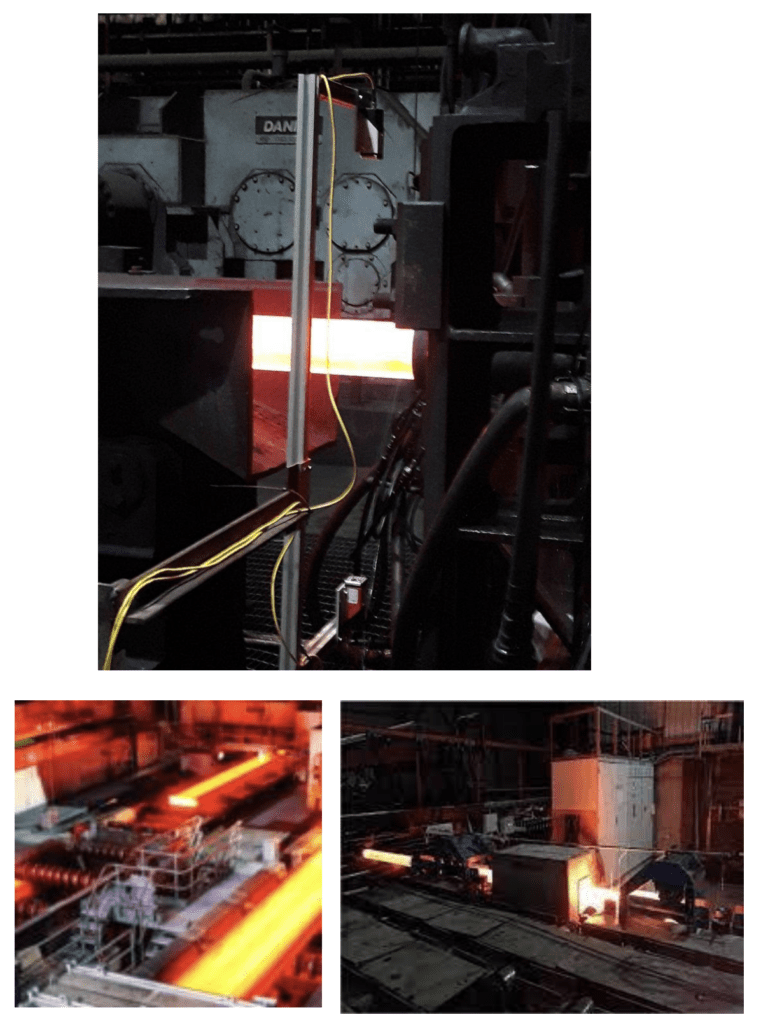
Outra aplicación dos sensores de distancia láser na metalurxia é a posicionamento precortado de barras, perfís, tubos e outros produtos longos.
Nestas máquinas, o sensor pode medir a distancia ata o final do material, un carro ou un tope móbil. O PLC compara a posición medida coa lonxitude programada e pode activar o ciclo de corte cando se alcanza o punto de consigna.
Esta aplicación desenvólvese con máis detalle no noso caso de uso en control da lonxitude de corte e posicionamento mediante sensores láser.
Medición en aceiro quente, brillante ou incandescente
Unha das cuestións máis importantes na fabricación de aceiro é se un sensor láser pode medir en superficies quentes, brillantes ou incandescentes. A resposta non debería simplificarse a un si ou un non: depende do sensor, da distancia, da xeometría, da intensidade do sinal, da temperatura, da luz ambiental, do fume, das partículas e das características ópticas do obxectivo.
Dimetix confirma que existen aplicacións en superficies quentes ou incandescentes, pero tamén recomenda avaliar superficies difíciles baixo... condicións reais do proceso. Unha superficie escura, porosa, brillante ou vermella pode reducir o alcance, a velocidade de medición ou a estabilidade en comparación coas condicións nominais.
Polo tanto, nunha aplicación de fabricación de aceiro, é especialmente importante realizar probas preliminares cando haxa:
- aceiro ou metal incandescente;
- reflexións especulares intensas;
- fume, vapor, po ou casca;
- radiación térmica directa;
- altas temperaturas ambientais;
- cambios significativos no acabado superficial;
- distancias de medición próximas ao límite de aplicación;
- necesidade dunha alta frecuencia de lectura.
Non todos os sensores láser para metais miden o mesmo.
No sector metalúrxico, o termo "sensor láser" úsase para tecnoloxías moi diferentes. Para escoller a solución correcta, é necesario comezar polo magnitude física que queremos medir, non só polo tipo de luz empregada.
| Tecnoloxía | Que mide? | Aplicacións comúns en metal |
|---|---|---|
| Sensor de distancia láser | Distancia absoluta a un punto | Nivel, posición, diámetro da bobina, lousas, aneis, posicionamento |
| Triangulación láser | Desprazamentos curtos con alta resolución | Xeometría, altura, nivel a curta distancia |
| Perfilómetro láser 2D/3D | Sección transversal | Perfis, barras, xeometría completa, defectos dimensionais |
| Micrómetro óptico | Diámetro ou ancho | Arame, barras, produtos pequenos |
| Sensor confocal | Distancia ou espesor de alta precisión | Chapa fina de metal e aplicacións metrolóxicas |
| velocímetro láser Doppler | Velocidade superficial e lonxitude acumulada | Laminación, corte sincronizado, liñas continuas |
Os sensores Dimetix pertencen ao primeiro grupo: son sensores de distancia industriais. A súa vantaxe aparece cando a aplicación pode resolverse desde unha distancia absoluta e precisa facerse sen contacto, a varios metros e con integración directa na automatización.
Características dos sensores Dimetix para aplicacións metalúrxicas
A serie Dimetix D está deseñada para medicións de distancias industriais de alta precisión e longo alcance. Dependendo do modelo e das condicións de medición, ofrece características especialmente útiles para aplicacións de automatización e fabricación de aceiro.
| Precisión | Ata ±1 mm dependendo do modelo e das condicións |
| Repetibilidade | Ata ±0,3 mm dependendo do modelo e das condicións |
| Superficies naturais | Ata aproximadamente 100 m nos modelos de maior alcance |
| Lámina reflectante | Ata aproximadamente 500 m dependendo do modelo |
| Velocidade de medición | Ata 250 Hz |
| Temperatura de funcionamento | Ata -40…+60 °C en modelos con alcance ampliado |
| Protección | IP65 |
| Interfaces | RS-232, RS-422/485, SSI e outros dependendo do modelo |
| Redes industriais | PROFINET, EtherNet/IP e EtherCAT a través das solucións dispoñibles para a serie D |
Un modelo particularmente interesante para moitas destas aplicacións é o Dimetrix DPE-10-500, Non obstante, a escolla debe facerse segundo a distancia, a superficie, a precisión, a frecuencia de medición e as condicións ambientais reais.
Integración con PLC e control de procesos
O valor dunha medición industrial non reside só en coñecer unha distancia. Nun sistema automatizado, a lectura pode converterse nunha variable de proceso e empregarse para tomar decisións.
Algúns exemplos son:
- deter o enchido cando un molde alcance o nivel desexado;
- modificar a velocidade dunha cinta ou transportador;
- detectar unha laxe fóra de posición;
- calcular o diámetro dunha bobina;
- para manter a posición dun bucle de chapa metálica dentro dunha xanela;
- comparar as dimensións medidas coas tolerancias programadas;
- rexistrar tendencias e xerar alertas;
- activar unha operación de corte cando se alcanza unha determinada posición.
As comunicacións industriais permiten integrar o sensor con PLC, sistemas de adquisición de datos, SCADA e software de monitorización para incorporar a medición no funcionamento xeral da instalación.
Vantaxes da medición sen contacto na fabricación de aceiro e metalurxia
- Sen desgaste mecánico no punto de medición.
- Posibilidade de instalar o sensor lonxe de produtos quentes ou en movemento.
- Medición absoluta de distancia e posición.
- Integración directa con sistemas de automatización.
- Medición en produtos grandes onde sería difícil instalar un transdutor mecánico.
- Posibilidade de protexer térmica e mecanicamente o sensor mantendo a liña de visión.
- Control continuo do proceso e xeración automática de alarmas.
- Redución das comprobacións manuais en puntos potencialmente perigosos.
- Aplicación tanto en maquinaria nova como en certos proxectos de modernización.
Como elixir un sensor láser para unha fábrica de aceiro
Na industria siderúrxica, non é aconsellable seleccionar un sensor baseándose unicamente no seu alcance máximo. Para determinar se unha aplicación é tecnicamente viable, débense analizar as condicións reais no punto de medición.
- distancia mínima e máxima;
- precisión e repetibilidade requiridas;
- velocidade de movemento do obxectivo;
- frecuencia de actualización requirida;
- temperatura do produto;
- temperatura real na localización do sensor;
- radiación térmica recibida;
- presenza de fume, vapor, po ou casca;
- reflectividade e acabado superficial;
- ángulo de incidencia dispoñible;
- posibilidade de empregar unha referencia ou un reflector;
- interface de comunicación co PLC;
- necesidade de proteccións, purga de aire ou refrixeración.
Para aplicacións en superficies particularmente difíciles, quentes ou brillantes, recomendamos realizar unha proba en condicións representativas do proceso antes de finalizar o deseño.
Casos de aplicación de Dimetix na industria metalúrxica
Dimetix ofrece varias aplicacións documentadas especificamente para a fabricación de aceiro e o procesamento de metais. Entre as máis relevantes están:
| Referencia | Aplicación |
|---|---|
| AE0213 | Monitorización do nivel de aceiro quente |
| AE0214 | Produción de laxes: dimensións da laxe |
| AE0215 | Diámetro das bobinas |
| AE0212 | Control de folgura en bobinadoras e desenroladoras: control de bucle de folgura |
| AE0217 | Monitorización de aneis laminados en quente: diámetro e posición dos aneis laminados |
| AE0705 | Monitorización da posición da laxe: presenza e posición das laxes |
| AE1102 | Control do recheo e vertido de aceiro e ferro |
| AE0112 | Aplicación de corte: posicionamento e corte á lonxitude |
Medición láser para fábricas de aceiro, fundicións e fabricantes de maquinaria
Estas solucións poden ser de interese para fábricas de aceiro integradas, fundicións de aceiro e aluminio, laminadores, fabricantes de tubos e barras, centros de servizo, produtores de bobinas, fabricantes de maquinaria para a fabricación de aceiro e integradores de automatización.
GUEMISA pode estudar a aplicación en función da xeometría real da instalación, a distancia de medición, o material, a temperatura, a precisión requirida e o sistema de control existente para determinar se un sensor láser Dimetix é axeitado ou se a magnitude require outra tecnoloxía de medición.
Podes explorar a nosa gama de sensores de distancia láser industriais ou envíanos os datos do proceso para estudar a configuración de medición.