Tutorial técnico · GUEMISA
Programa de mantenimiento predictivo
El análisis de vibraciones, la termografía y el análisis de lubricantes son técnicas de mantenimiento predictivo que permiten hallar las causas de posibles fallos anticipándose a la avería. El programa sigue una secuencia lógica en tres pasos:
| Paso | Función |
|---|---|
| Detección | Reconocimiento del problema |
| Análisis | Localización de la causa del problema |
| Corrección | Encontrar el momento y la forma de solucionar el problema |
La detección exige un seguimiento constante del nivel de vibraciones. El intervalo entre mediciones depende de cada equipo y varía desde dos meses hasta una medición continua, según el tipo de máquina y su importancia en el proceso. Los puntos de medida son los lugares donde se alojan rodamientos, ventiladores, engranajes o uniones entre ejes. Se usa un colector de datos con un programa informático que almacena los valores; con el histórico se detecta un problema cuando la tendencia aumenta o cambia notablemente.
Los nueve pasos de la organización del programa
- Reconocimiento de la planta.
- Selección de las máquinas.
- Elección de técnicas óptimas para verificar.
- Implantación del predictivo.
- Fijación y revisión de datos y límites de condición aceptable.
- Mediciones de referencia.
- Recopilación, registro y análisis de las tendencias.
- Análisis de la condición de la máquina.
- Corrección de fallos.
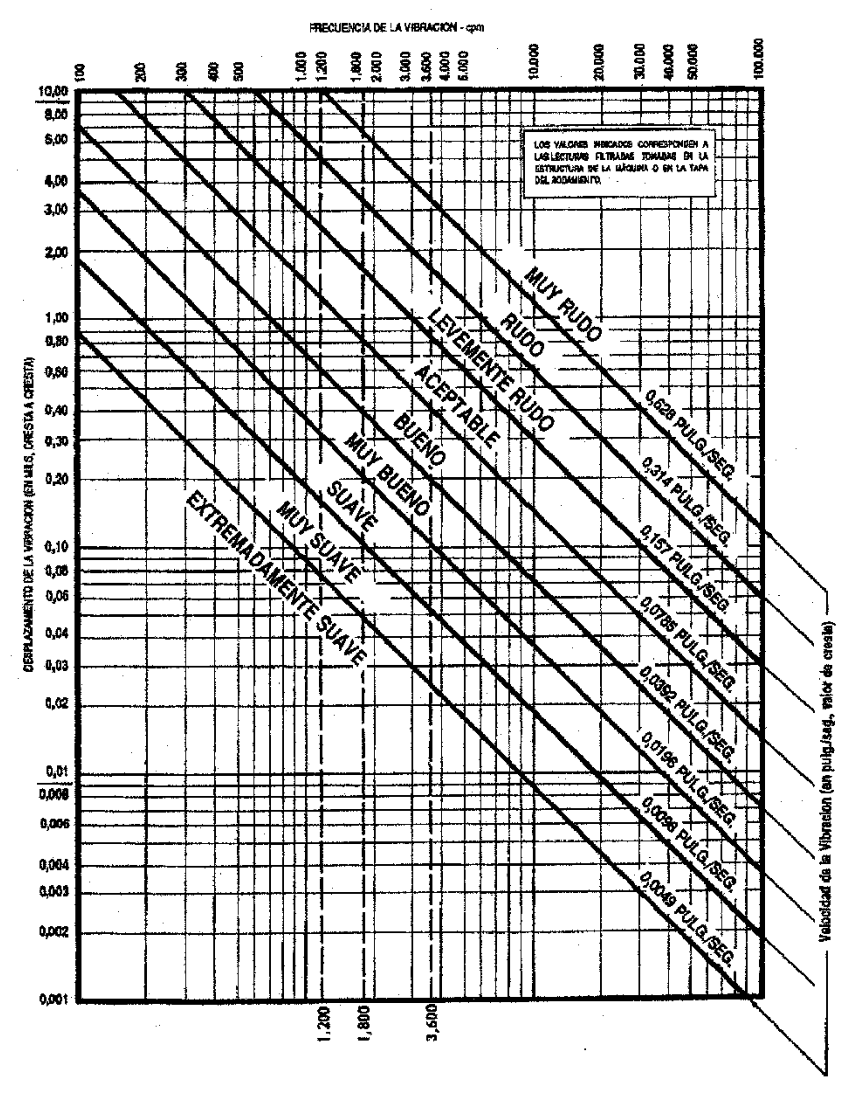
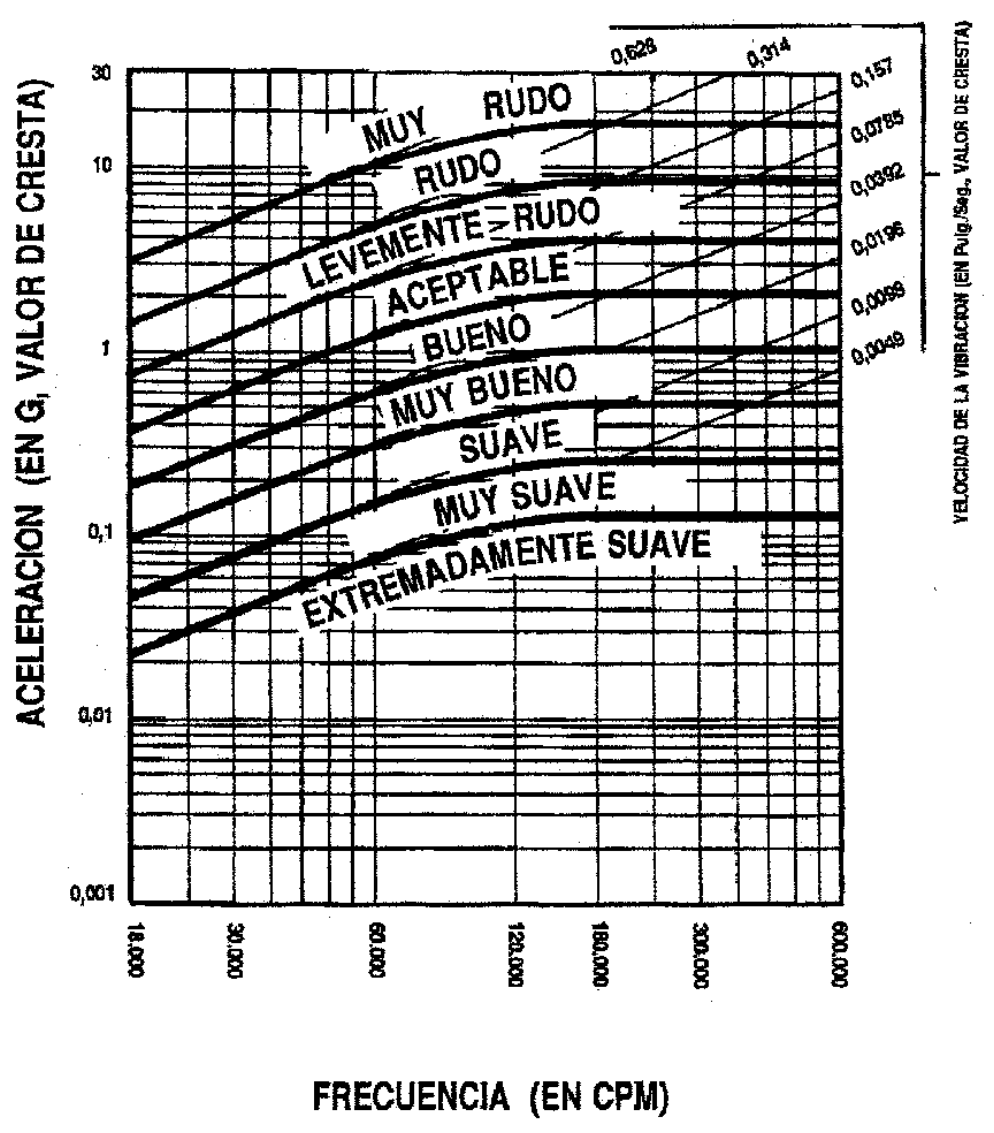
Los límites de condición aceptable se fijan con un histórico de datos obtenido en repetidas mediciones: el valor medio da el nivel de vibración aceptable de cada punto. Al principio, sin histórico, se usan las instrucciones del fabricante y las gráficas de severidad.
Magnitudes de la vibración
La vibración es el movimiento de vaivén de una máquina o de un elemento de ella, en cualquier dirección del espacio, desde su posición de equilibrio. Sus causas habituales son el desequilibrio de elementos rotativos, la desalineación en acoplamientos, engranajes desgastados o dañados, rodamientos deteriorados, fuerzas aerodinámicas o hidráulicas y problemas eléctricos.
| Magnitud | Qué indica | Unidad |
|---|---|---|
| Frecuencia | Número de ciclos completos en un periodo de tiempo; su correspondencia con las rpm identifica el problema y la pieza responsable | cpm (ciclos por minuto) |
| Desplazamiento | Amplitud de la vibración; se mide a bajas frecuencias | – |
| Velocidad | Pico mayor de todo el recorrido del elemento al vibrar; es indicador directo de la severidad y el parámetro que siempre se mide | mm/s |
| Aceleración | Relacionada con la fuerza que provoca la vibración; relevante a altas frecuencias aunque velocidad y desplazamiento sean pequeños | – |
| Spike energy (energía de impulsos) | Impulsos de energía de vibración de breve duración y alta frecuencia; es básicamente una medida de aceleración | g-SE |
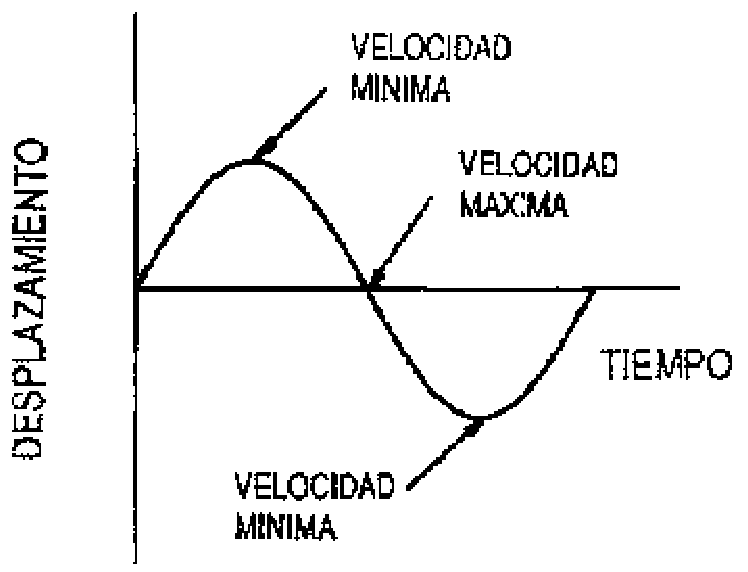
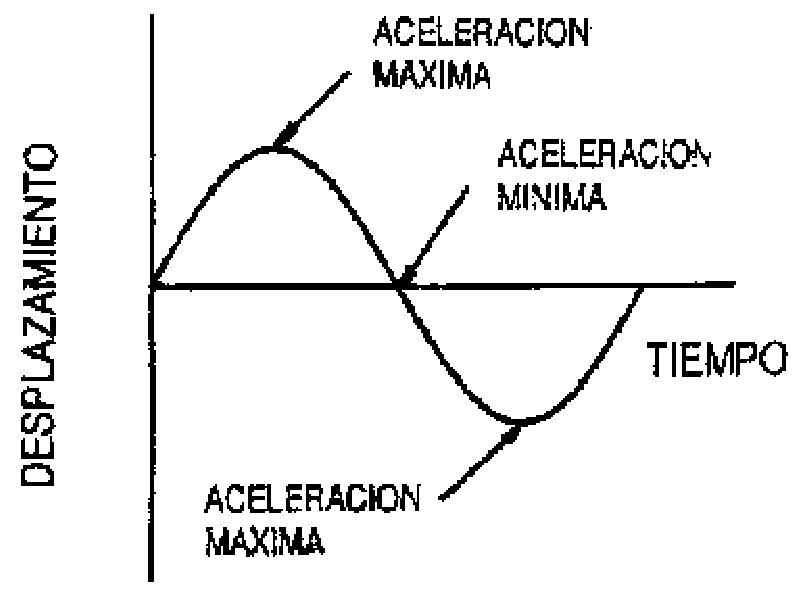
Qué magnitud medir según la frecuencia
| Intervalo de frecuencia | Magnitud medida |
|---|---|
| Por debajo de 600 cpm | Desplazamiento |
| De 600 a 60.000 cpm | Velocidad |
| Por encima de 60.000 cpm | Aceleración |
El spike energy detecta impulsos debidos a defectos en la superficie de elementos de rodamientos o engranajes, rozamiento, impacto y contacto metal-metal, fugas de vapor o de aire a alta presión y cavitación por turbulencia en fluidos. Sin este parámetro es muy difícil detectar engranajes o rodamientos defectuosos.
Severidad de vibración
La severidad indica la gravedad que puede tener un defecto. La amplitud expresa la gravedad del problema, pero es difícil establecer valores límite que detecten un fallo. Con un histórico de datos, el valor medio refleja el funcionamiento normal y las desviaciones continuas o excesivas indican un posible fallo. Sin histórico se usan las gráficas de severidad.
Adquisición de datos
El análisis consta de dos etapas: adquisición e interpretación de los datos. Los datos a tomar (desplazamiento, velocidad o aceleración) dependen de la velocidad de la máquina, según su relación de frecuencia equivalente (rpm = cpm).
- Determinar las características de diseño y funcionamiento de la máquina: velocidad de rotación, tipo de rodamiento y engranaje, apoyo, acoplamientos, ruido, velocidad y cargas.
- Determinar la finalidad de la medida: rutina, creación de un histórico y valor de base, o toma de datos antes y después de una reparación.
- Seleccionar los parámetros: desplazamiento, velocidad, aceleración o spike energy; ellos determinan el transductor.
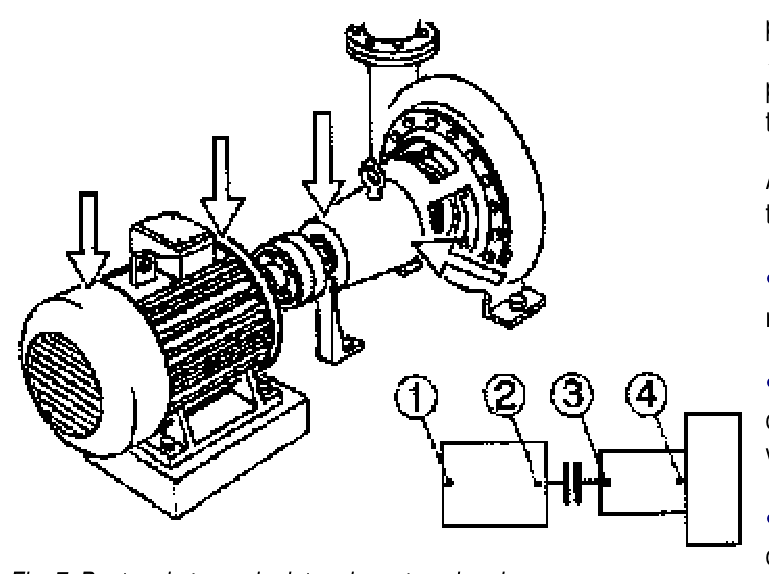
- Determinar posición y dirección de las medidas, generalmente en rodamientos o en puntos donde sea más probable un fallo.
- Seleccionar el instrumento de medición y los transductores.
- Determinar el tipo de datos requeridos: valor de magnitud total, espectro amplitud-frecuencia, amplitud-tiempo o spike energy.
- Tomar los datos.
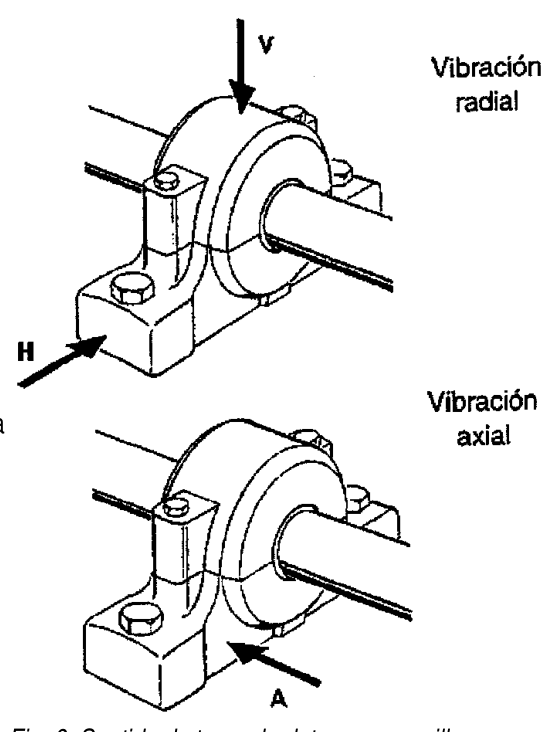
Los tres sentidos principales de medida son horizontal, vertical y axial. Los sentidos radiales (horizontal y vertical) se toman con el eje del transductor a 90º respecto al eje de rotación.
Condiciones de la toma de datos
- Secuencias de medición: tomar datos correctos y lo más rápido posible.
- Lugar de toma de datos siempre el mismo, con el transductor unido de forma firme.
- Seguimiento de la máquina junto con los operarios y el personal de mantenimiento.
- Control del entorno exterior de la máquina: aspecto, ruido.
- Atención a tendencias inesperadas, con más medidas si hay signos de problema.
- Mantener solo datos coherentes, tomados con precisión.
- Comparar con máquinas similares y en igual forma de trabajo.
Identificación de causas por el espectro
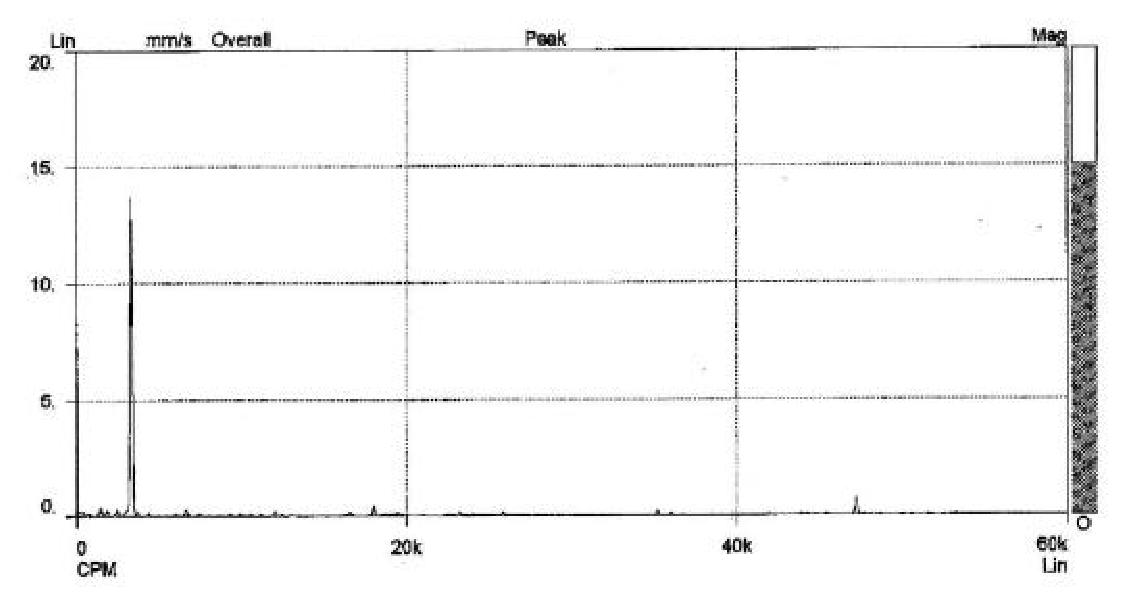
Una máquina que funciona correctamente tiene valores que siguen una línea de tendencia constante o ligeramente ascendente. Un aumento inesperado indica un posible problema. Normalmente se comparan las amplitudes de velocidad y, si aumentan, también los valores de energía de impulsos (g), que indican la gravedad. La máxima amplitud suele darse donde está el problema, aunque la vibración puede transmitirse a otros puntos.
| Causa | Señal en el espectro |
|---|---|
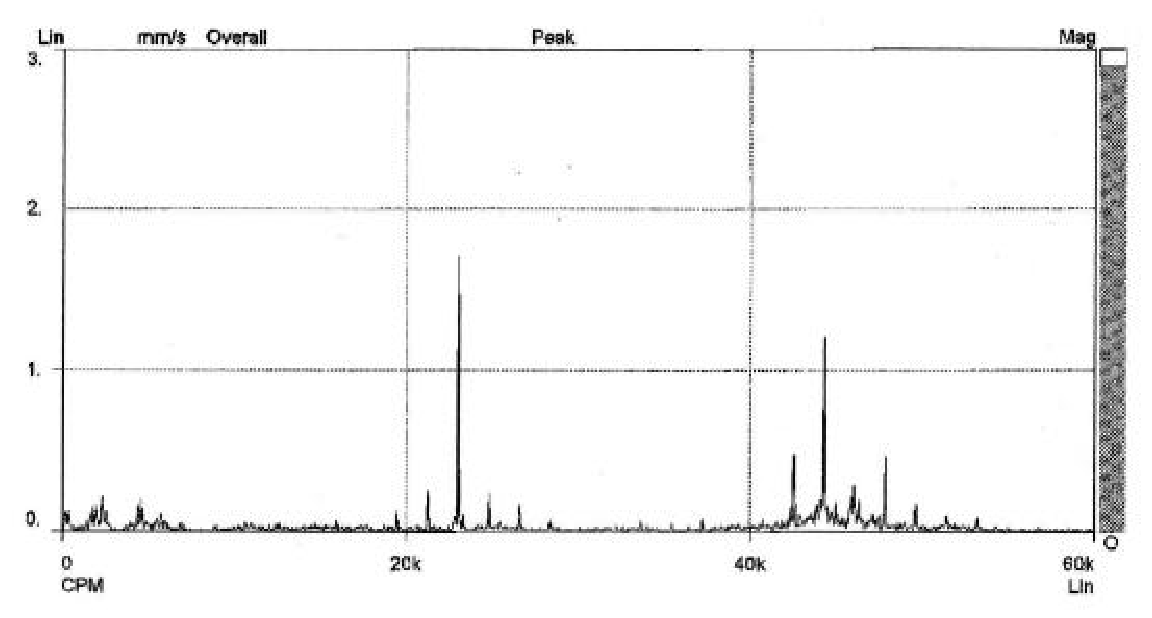
| Desequilibrio | Pico a una frecuencia que coincide con la velocidad de giro (1 x rpm); la amplitud es proporcional a la cantidad de desequilibrio y suele ser mayor en sentido radial en máquinas con ejes horizontales |
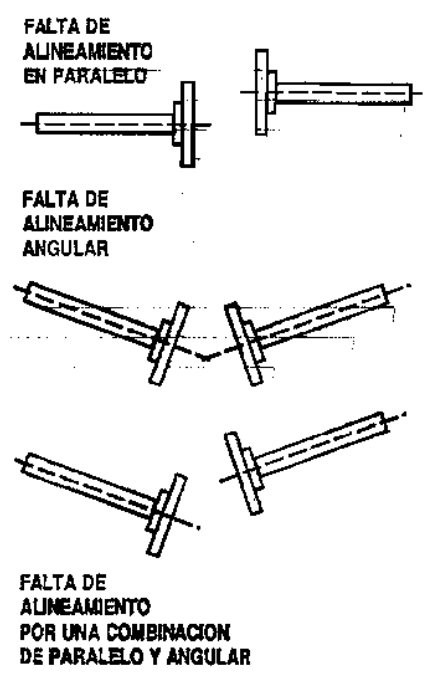
| Desalineación | Picos a 1, 2 o 3 veces la velocidad de giro en casos graves; forma similar en las tres direcciones; con vibración axial alta (axial mayor que la mitad de la radial) puede haber desalineación o ejes torcidos |
| Desalineación en paralelo | Vibración sobre todo en dirección radial, con frecuencia igual al doble de la velocidad de giro del eje |
| Desalineación angular | Vibración en dirección axial en los dos ejes, a una frecuencia de 1 x rpm |
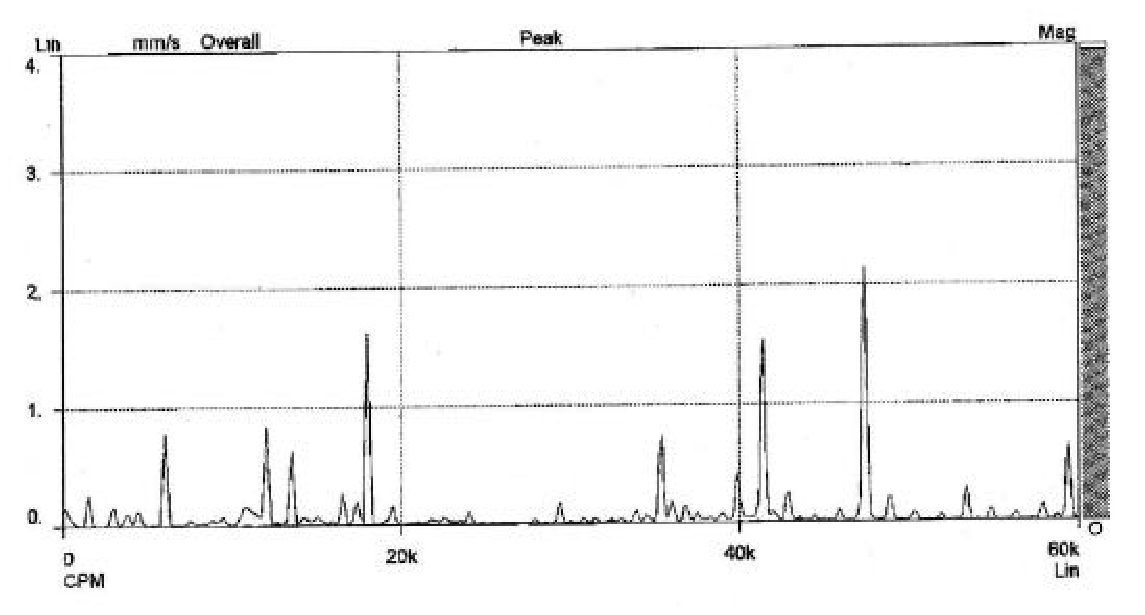
| Engranajes | Picos a múltiplos enteros de la velocidad de giro del engranaje que falla, con picos laterales de valor muy pequeño separados una distancia igual a la velocidad de giro; hay ruido |
| Problemas eléctricos | Espectro similar al del desequilibrio, pero el problema desaparece al desconectar la corriente; picos a distancias de cuatro veces la velocidad de giro si los polos son cuatro |
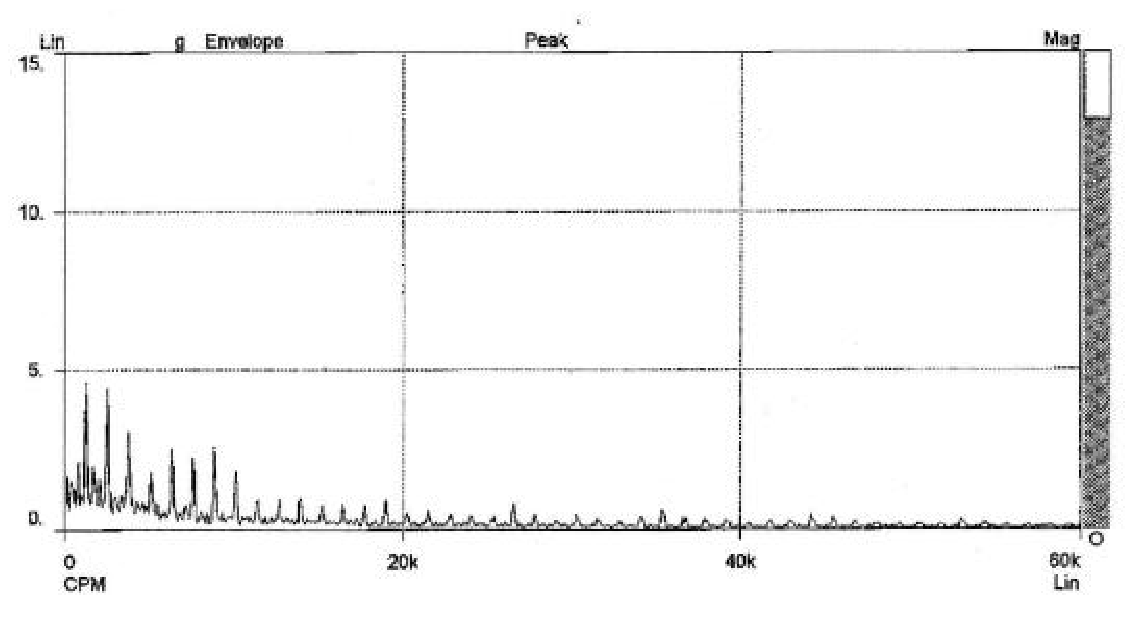
| Rodamientos | Frecuencias altas no relacionadas con la velocidad de rotación y amplitud aleatoria; muchos picos juntos a altas frecuencias; hay exceso de ruido |
Un pico a 1 x rpm no implica solo desequilibrio: también pueden causarlo la desalineación, engranajes o poleas excéntricas, eje torcido con alta vibración axial, bandas en mal estado (si coincide con sus rpm), resonancia o problemas eléctricos. En esos casos habrá además vibraciones en otras frecuencias.
Rodamientos y estado de la máquina
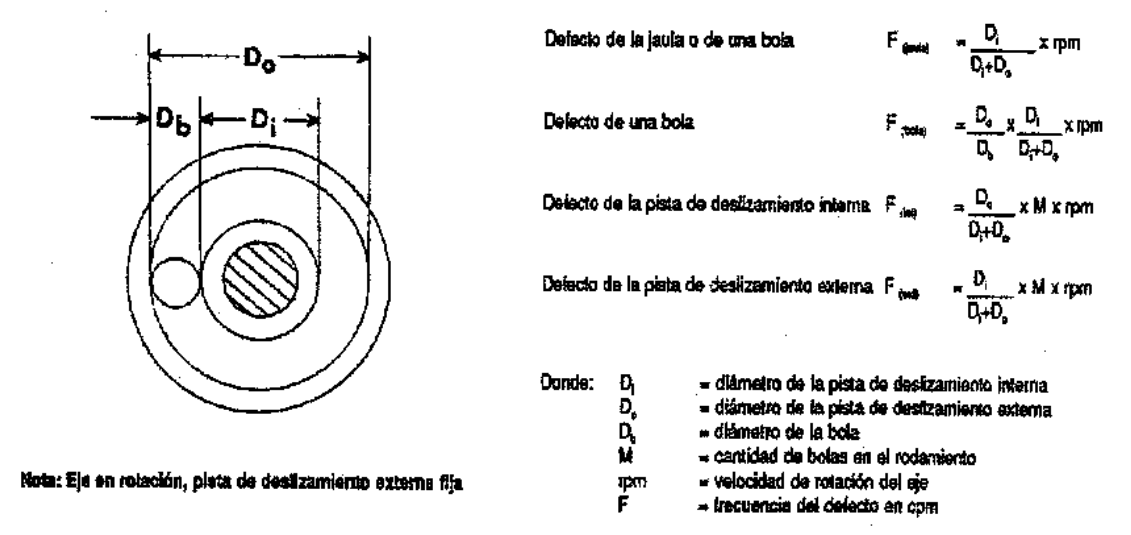
Los defectos en elementos rodantes, pistas o jaula generan fuerzas que se transmiten al alojamiento. La frecuencia a la que la amplitud es mayor se compara con las calculadas según las fórmulas de la figura 18 para identificar el elemento defectuoso. Con un rodamiento defectuoso es importante conocer el spike energy, que permite intuir la gravedad del problema. El fallo de un rodamiento se detecta solo en la medida realizada en él, no en el resto de la máquina.
| Estado de la máquina | Desplazamiento | Velocidad | Aceleración | Spike energy |
|---|---|---|---|---|
| Buenas condiciones | Normal | Normal | Normal | Normal |
| Rodamiento defectuoso: funcionamiento | Normal | Normal | Normal | Alto |
| Rodamiento defectuoso: funcionamiento | Normal | Normal | Alto | Alto |
| Problemas: analizar, parar | Normal | Alto | Alto | Alto |
| Problemas: analizar, parar | Alto | Alto | Alto | Alto |
Los rodamientos pueden fallar por errores en el montaje, lubricación inadecuada, defectos internos de fabricación, corriente eléctrica, desalineación o por no estar preparados para la carga que soportan.
Preguntas frecuentes
¿Qué magnitud se mide según la frecuencia de vibración?
Desplazamiento por debajo de 600 cpm, velocidad entre 600 y 60.000 cpm y aceleración por encima de 60.000 cpm.
¿Con qué frecuencia se miden las vibraciones de una máquina?
El intervalo depende del equipo y varía desde dos meses hasta una medición continua, según el tipo de máquina y su importancia en el proceso.
¿Qué es el spike energy?
Es un parámetro que mide los impulsos de energía de vibración de breve duración y alta frecuencia. Es básicamente una medida de aceleración y su unidad es g-SE.
¿Cómo se reconoce un desequilibrio en el espectro?
Por un pico a una frecuencia que coincide con la velocidad de giro (1 x rpm), con amplitud proporcional a la cantidad de desequilibrio.
¿Cómo se distingue un problema eléctrico de un desequilibrio?
El espectro de un problema eléctrico puede ser similar al del desequilibrio, pero el problema desaparece al desconectar la corriente.
Relacionado
- Tipos de vibración en máquinas: causas (PDF)
- Acelerómetros Monitran MTN/1135C y MTN/1830
- Acelerómetros y Sensores de Vibración
- Monitran
- Toda la información técnica de GUEMISA
Debajo, el documento original en PDF para consultarlo o descargarlo.